En
Saat Anda merencanakan lini produksi kabel karet, Anda tidak memilih beberapa mesin. Anda memutuskan bagaimana pabrik Anda akan menangani persiapan kompon, pemrosesan konduktor, isolasi dan selubung, pengawetan, dan pengujian akhir sebagai satu sistem yang berkesinambungan. Pemilik pabrik yang memperlakukan saluran sebagai suatu sistem yang terintegrasi akan menghindari kegagalan yang paling umum: hasil yang tidak sesuai, kualitas permukaan yang tidak stabil, dan perawatan yang tidak konsisten. Itulah sebabnya panduan ini beralih dari proses itu sendiri ke kriteria pemilihan praktis, sehingga Anda dapat melakukan investasi dengan percaya diri.
Banyak pembuat kabel menemukan bahwa mengoordinasikan mesin terpisah dari vendor berbeda menciptakan risiko tersembunyi. Itu pendekatan solusi satu atap membantu menghindari risiko ini dengan menjaga logika proses tetap konsisten. Hal ini juga mengurangi jumlah antarmuka yang harus Anda kelola selama instalasi, commissioning, dan inventaris suku cadang.
Produksi kabel karet: apa yang mendefinisikan lini lengkap
Jalur produksi kabel karet pada dasarnya berbeda dari jalur kabel PVC. Setelah kompon karet diekstrusi di sekitar konduktor, kompon tersebut harus diikat silang. Tahap pengawetan ini adalah saat struktur kimia senyawa diubah menjadi insulasi atau selubung yang stabil dan tahan panas. Oleh karena itu, saluran tersebut mencakup bagian pengawetan yang memberikan panas dan tekanan sesuai dengan bahan dan konstruksi kabel.
Tata letaknya bisa berupa garis horizontal atau garis catenary. Dalam tata letak horizontal, kabel bergerak lurus melalui tabung pengawet. Dalam tata letak catenary, kabel digantung pada jalur melengkung untuk menopang bobotnya selama proses pengawetan. Pilihannya mempengaruhi kontrol tegangan dan ketebalan insulasi. Untuk kabel fleksibel tegangan rendah, sistem horizontal yang lebih sederhana biasa digunakan. Untuk kabel karet tegangan menengah dan kabel pertambangan, saluran catenary sering kali lebih disukai karena memberikan konsentrisitas yang lebih baik dan memungkinkan proses curing yang lebih lama.
Pemilihan kompon karet juga membentuk garis. EPDM, polikloroprena, dan karet silikon memiliki riwayat panas yang sangat berbeda. Saluran pipa yang memproses EPDM dengan sekrup geser tinggi dapat menghanguskan karet silikon. Inilah sebabnya mengapa lini produksi karet berketahanan memerlukan matriks material yang ditentukan sebelum daftar mesin ditulis.
Langkah-langkah proses inti dalam lini produksi kabel karet
Untuk membuat keputusan yang tepat, ada baiknya memetakan setiap langkah ke grup mesin tertentu. Tabel di bawah menunjukkan tahapan umum dan peralatan yang terkait dengannya.
| Panggung | Tujuan | Peralatan |
|---|---|---|
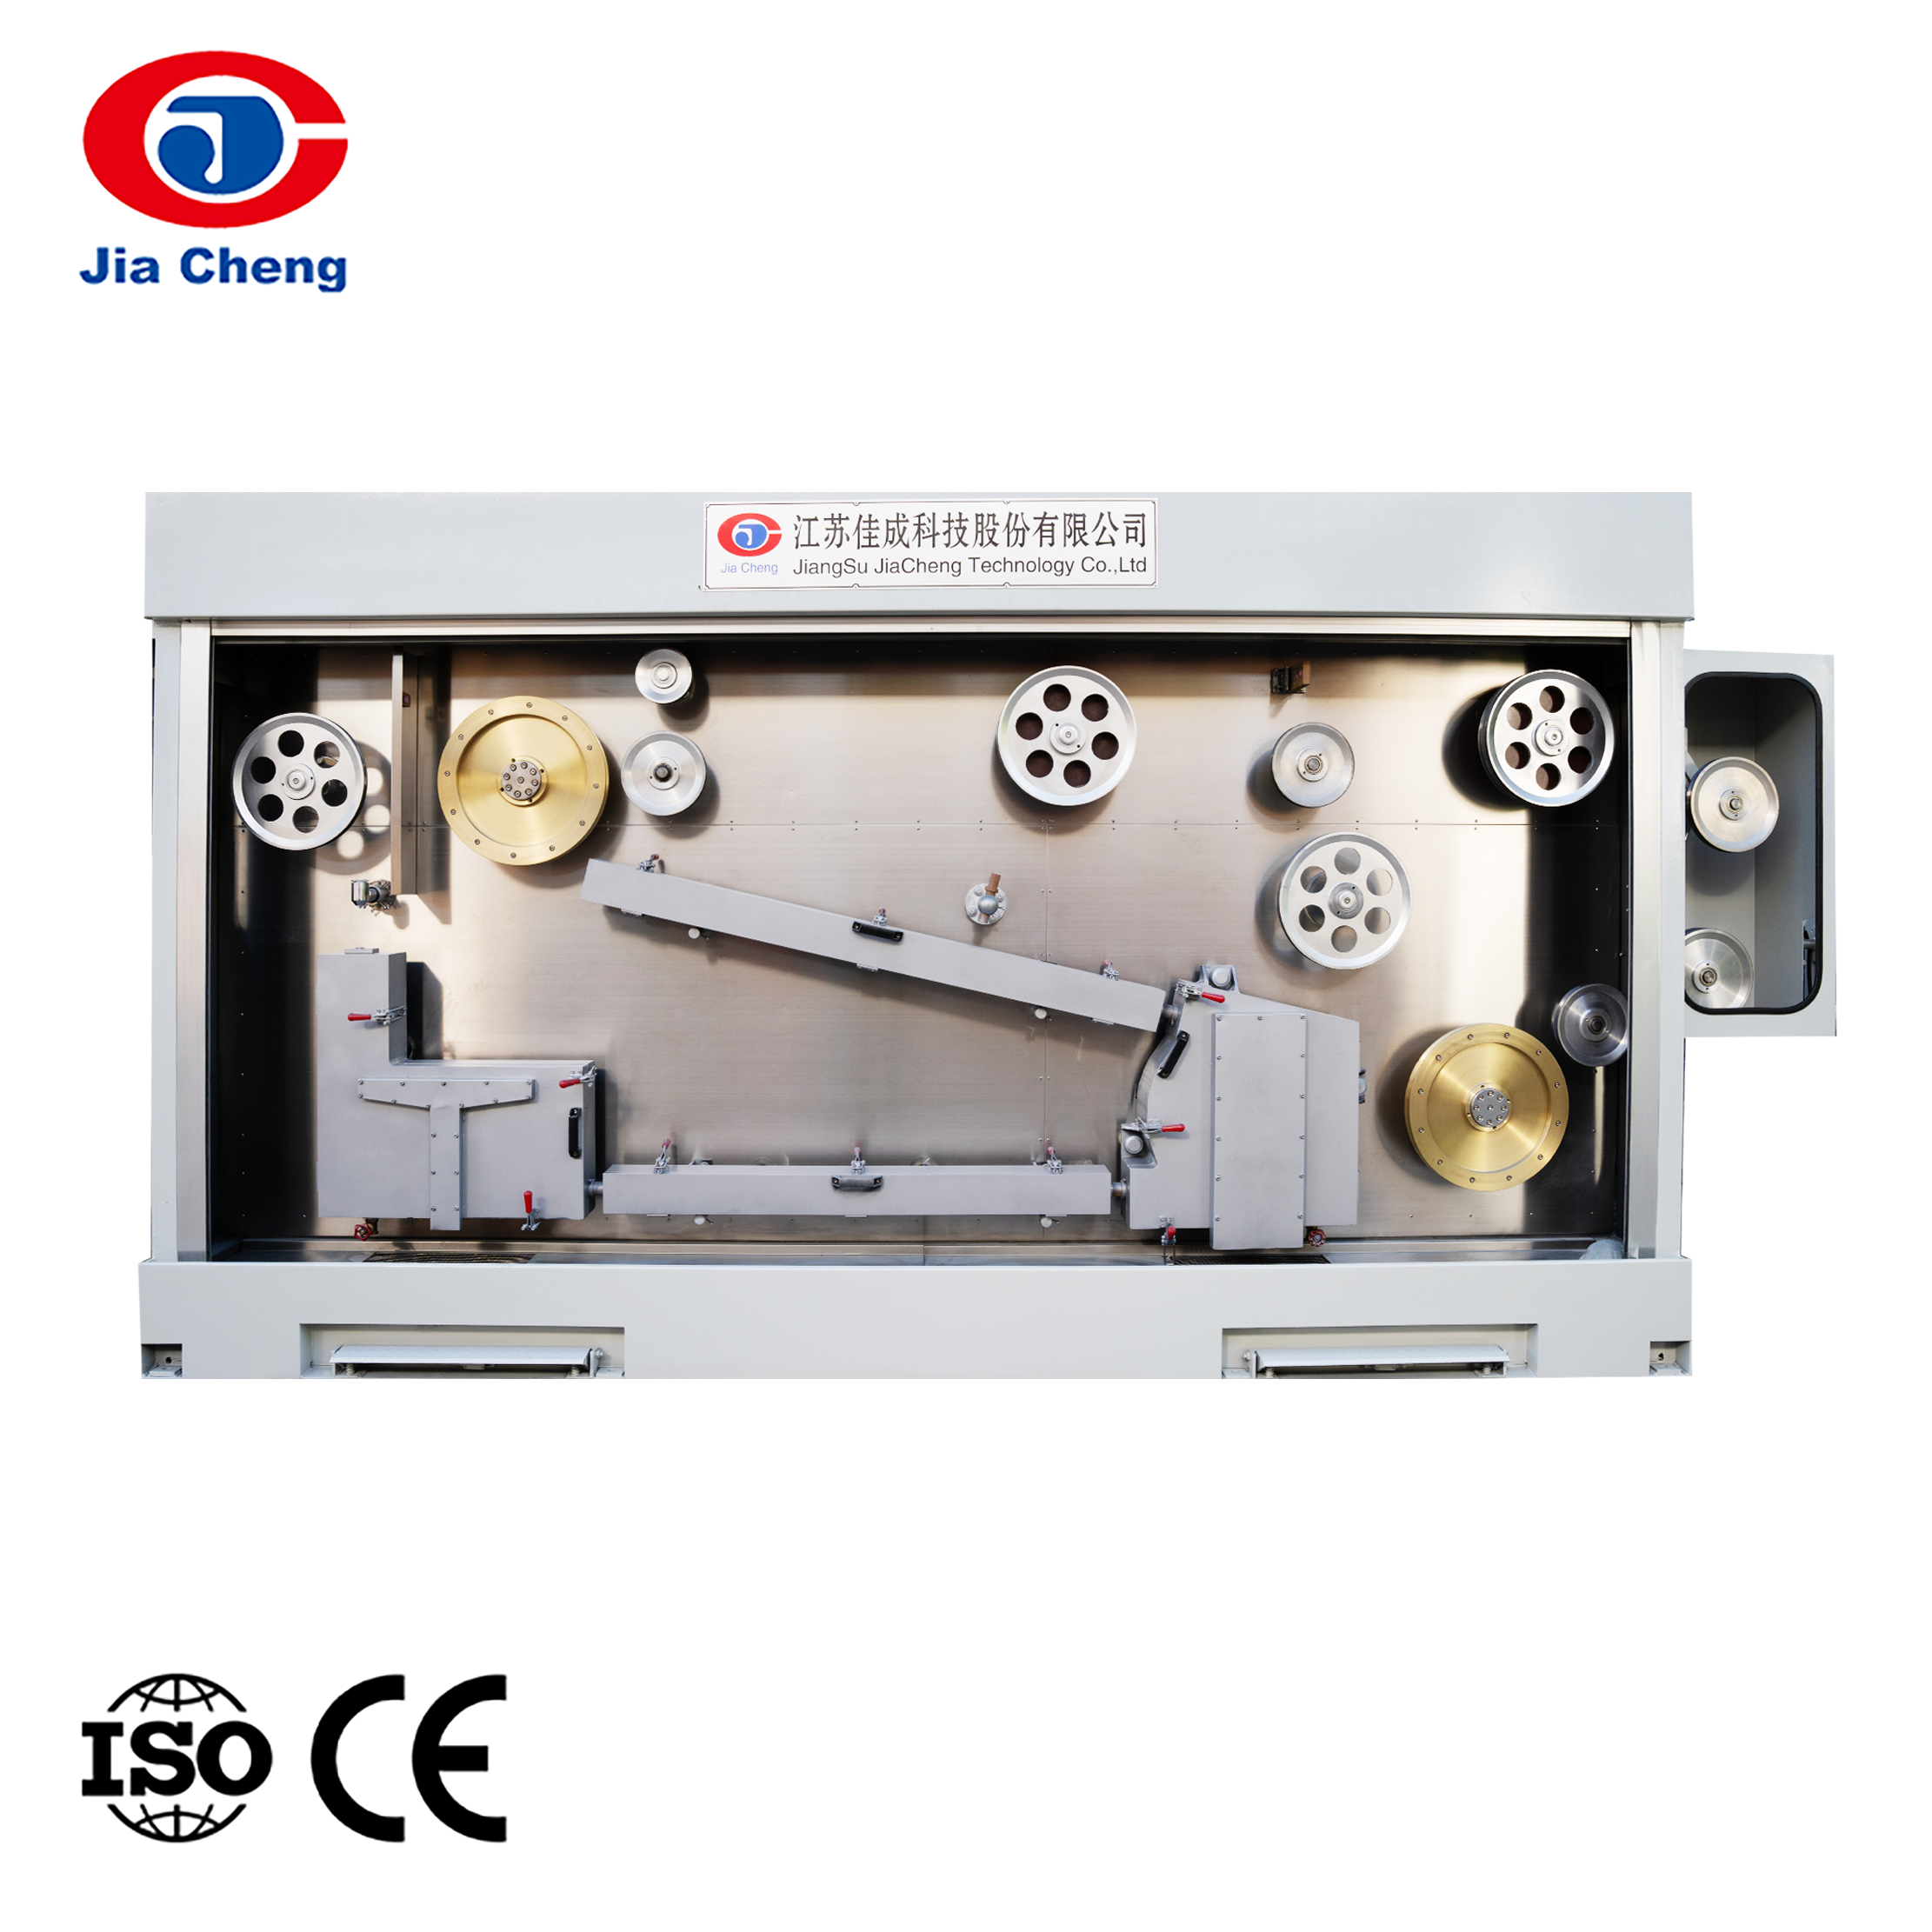
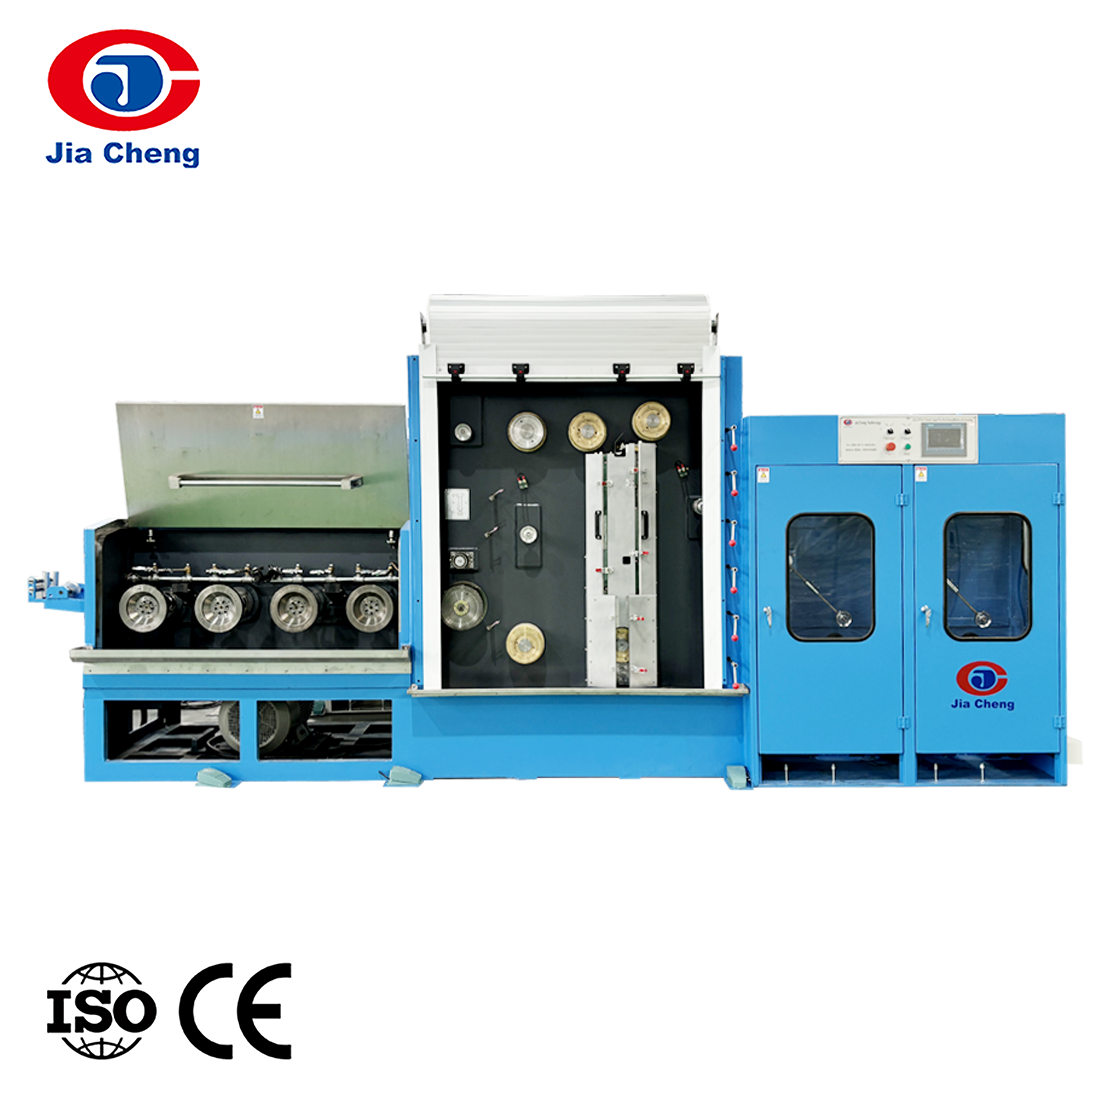
| Kerusakan dan gambar batang | Ubah batang tembaga atau aluminium menjadi ukuran konduktor yang diperlukan | Mesin pemecah batang, mesin penarik kawat perantara |
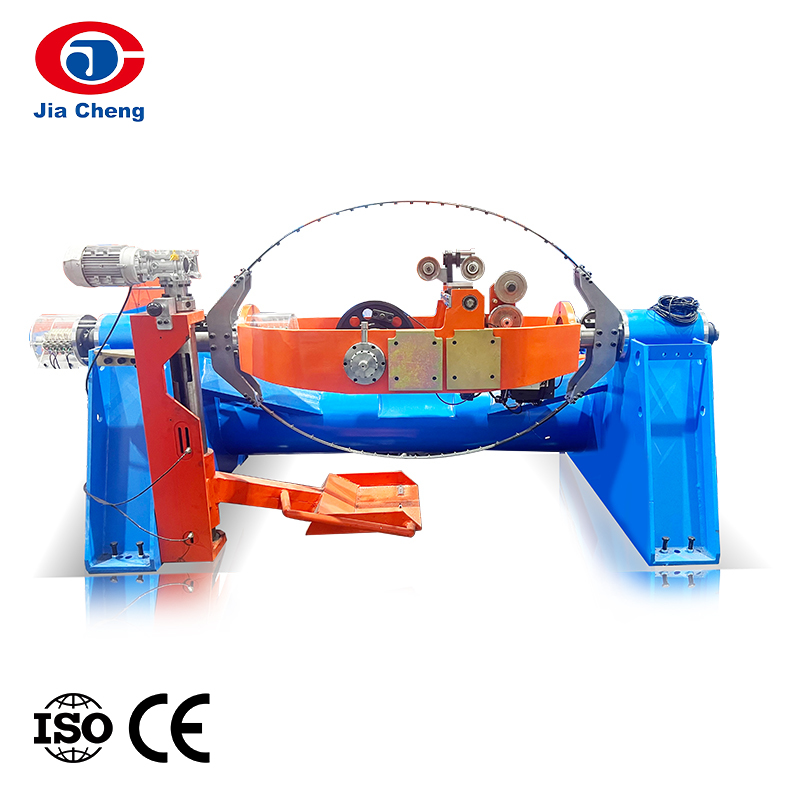
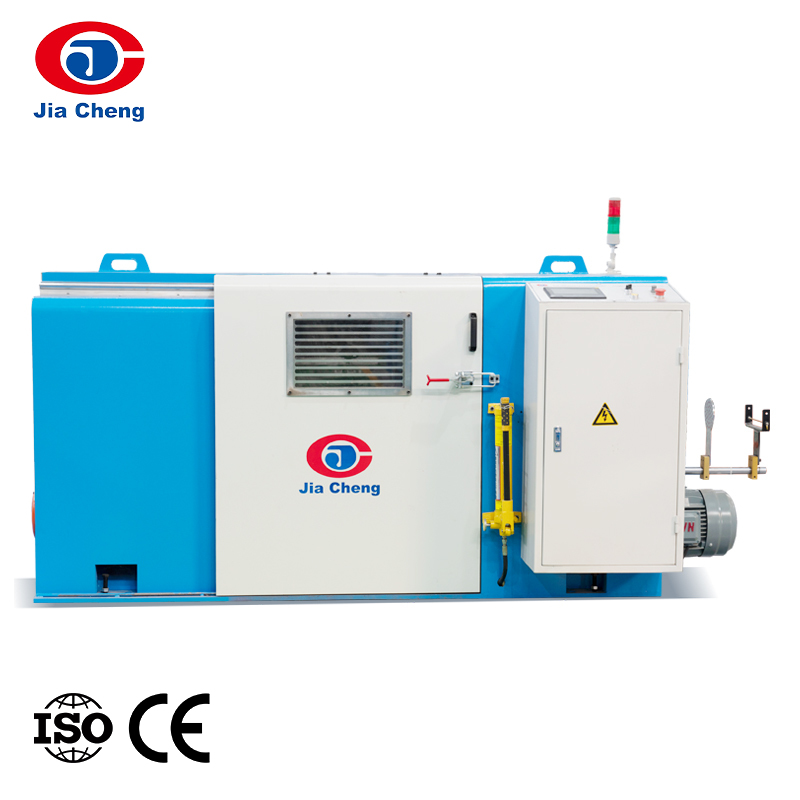
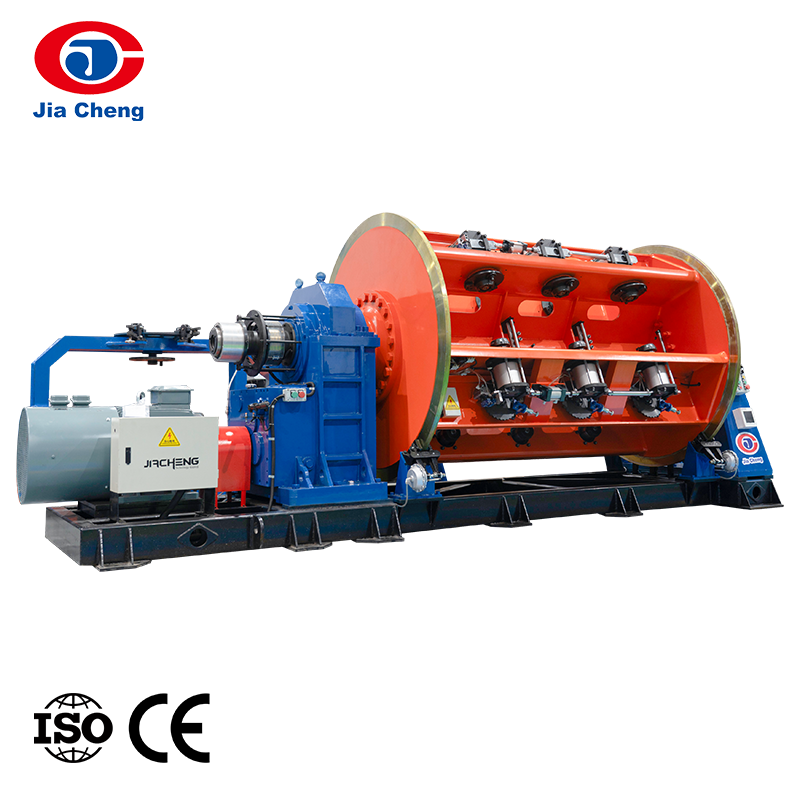
| Terdampar/berkumpul | Bentuk struktur konduktor fleksibel | Mesin pengikat putaran ganda, mesin pengikat rangka kaku |
| Ekstrusi isolasi | Oleskan insulasi karet | Garis ekstrusi kabel karet dengan bagian pengawetan |
| Ekstrusi selubung | Lindungi inti dengan sarung karet | Mesin ekstruder selubung kabel |
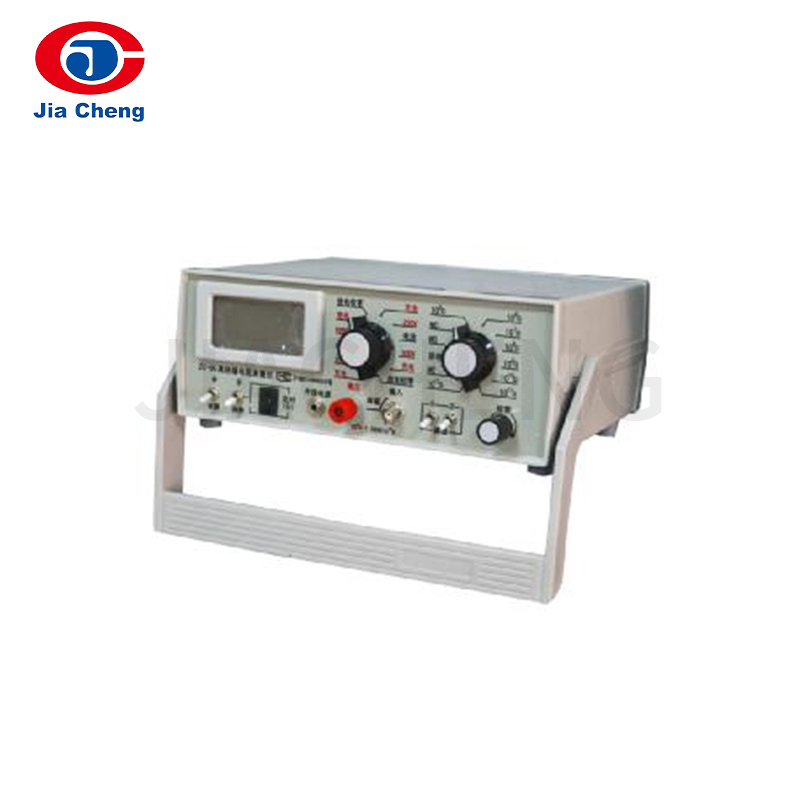
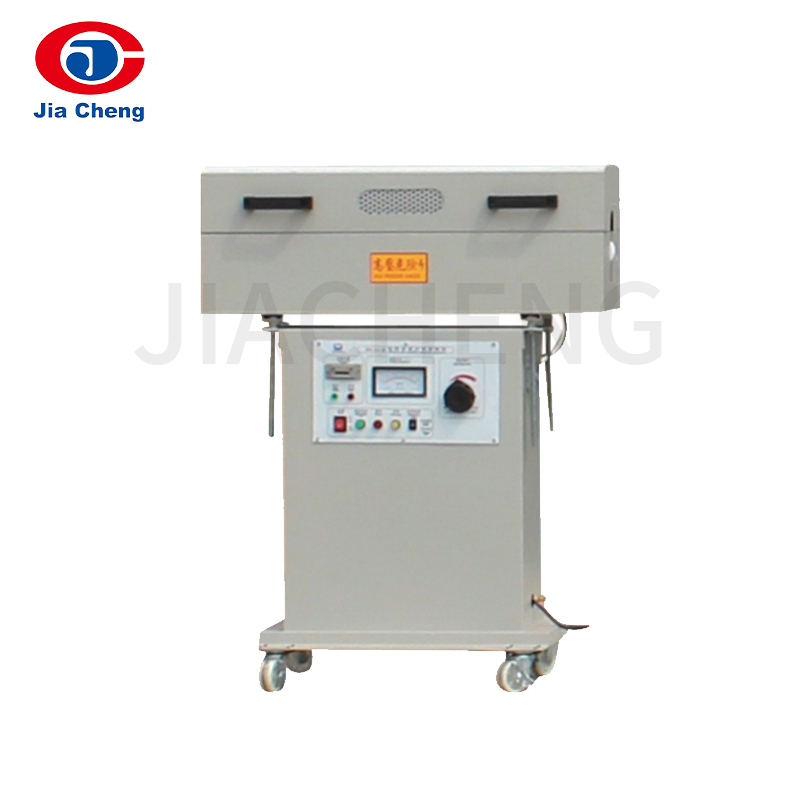
| Pengujian | Verifikasi sifat listrik dan mekanik | Penguji ketahanan tegangan tinggi, pengukur resistansi isolasi, penguji tarik |
Tabel ini merupakan penyederhanaan, namun menangkap urutannya. Hal ini juga menunjukkan mengapa satu pemasok yang menyediakan peralatan drawing, stranding, ekstrusi, dan pengujian dapat mengurangi pekerjaan koordinasi. Misalnya, mesin pemecah batang yang mengumpankan mesin penarik kawat harus sesuai dengan kecepatan penarikan dan tegangan kawat. Jika kecepatannya tidak sesuai, kabel dapat terkelupas atau putus, sehingga mengakibatkan waktu henti dan kerusakan.
Pengujian sering kali hanya menjadi renungan dalam perencanaan lini, namun hal ini melindungi konsistensi produksi Anda. Mesin uji ketahanan tegangan tinggi AC dan pengukur resistansi isolasi merupakan persyaratan dasar untuk kabel karet. Mesin pengujian kekuatan tarik digital membantu memverifikasi senyawa selubung dan isolasi sebelum produksi dijalankan.
Mengapa ekstrusi dan pengawetan mendominasi kinerja lini
Ekstrusi adalah awal mula sebagian besar masalah kualitas kabel karet. Jika senyawa tidak dipanaskan dan disalurkan secara merata, diameter insulasi akan bervariasi, permukaan dapat memperlihatkan pori-pori, dan daya rekat antar lapisan dapat gagal. Jalur kabel karet berkualitas tinggi menggunakan sekrup yang dirancang khusus untuk karet, dengan rasio kompresi tinggi dan geser lebih rendah untuk mencegah gosong.
Untuk karet silikon, situasinya lebih ketat lagi. Silikon bersifat norak dan sensitif terhadap panas. Ekstruder memerlukan sekrup geser rendah dan sistem pendingin terpisah untuk zona umpan. Bagian curing juga perlu lebih lama karena silikon memerlukan profil suhu yang terkontrol untuk menghindari rongga.
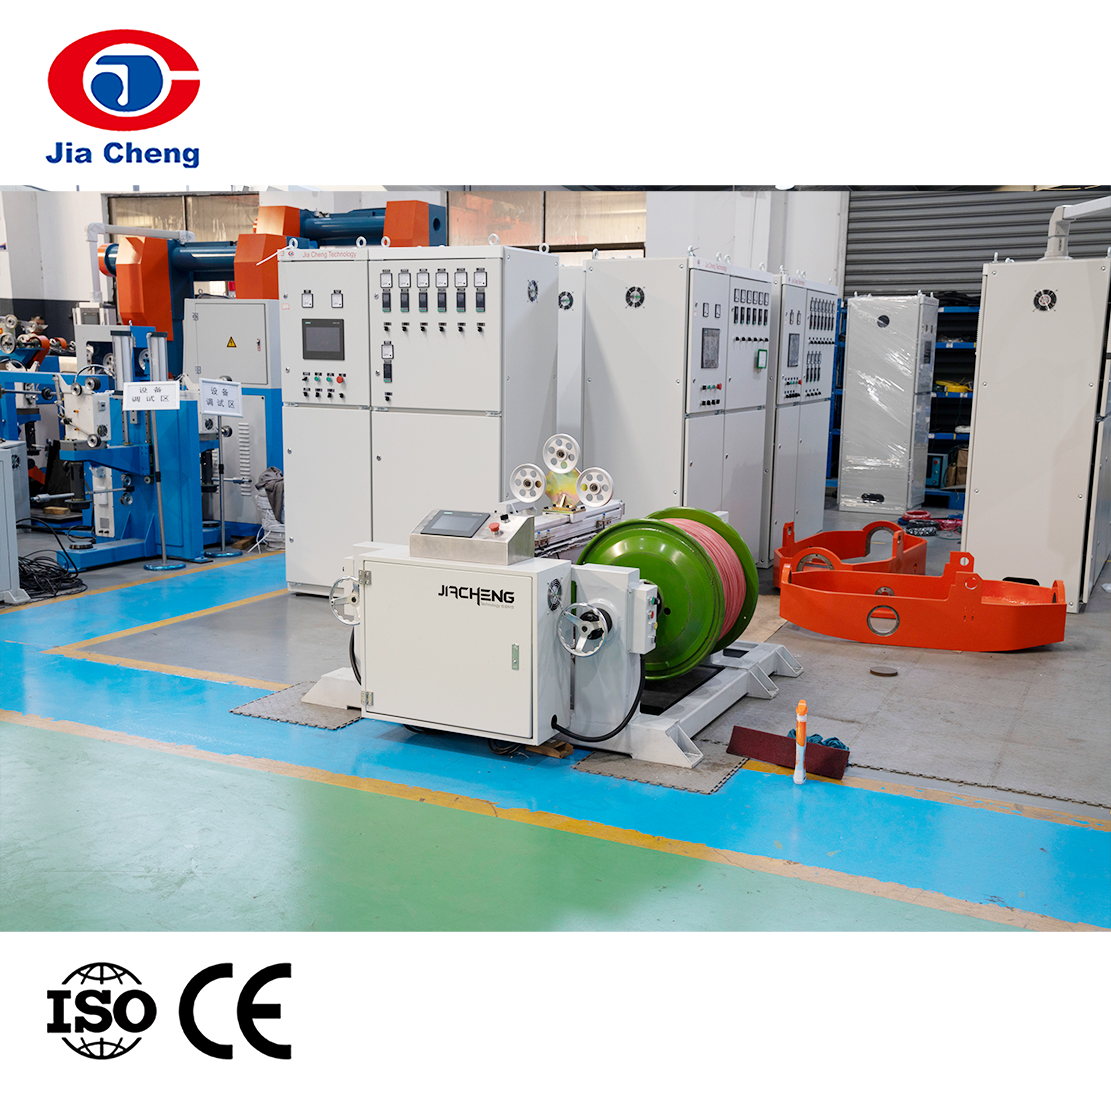 Lini Produksi Ekstrusi Kabel Karet Silikon untuk Kabel Suhu Tinggi Lini produksi ini dirancang khusus untuk kabel dan selubung karet silikon suhu tinggi. Ini dilengkapi dengan sekrup geser rendah dan sistem pendingin terpisah untuk zona umpan, bersama dengan bagian pengawetan yang lebih panjang untuk memastikan lapisan insulasi seragam dan menghindari rongga. Lihat Produk →
Itulah sebabnya lini produksi ekstrusi kabel karet silikon khusus harus diperlakukan sebagai kasus khusus. Ekstruder generik yang berfungsi untuk PVC diperkirakan tidak akan menghasilkan lapisan insulasi silikon yang seragam. Apabila material diganti, jalur harus diperiksa ulang.
Di luar ekstruder, bagian pengawetan mengontrol apakah karet mencapai tingkat ikatan silang yang benar. Dalam prakteknya, penyembuhan dievaluasi dengan tes hot-set, yang mengukur pemanjangan dan deformasi permanen setelah panas. Jika panjang proses curing terlalu pendek atau profil suhu tidak merata, kabel akan gagal dalam pengujian ini meskipun ekstruder bekerja dengan benar.
Cara mengevaluasi saluran kabel karet sebelum membeli
Sebelum Anda membandingkan kutipan, tentukan persyaratan keluaran Anda. Berapa penampang konduktor maksimum yang akan Anda jalankan? Bahan karet apa yang akan Anda proses? Berapa kecepatan garis targetnya? Ketiga jawaban ini menentukan ukuran ekstruder, panjang proses curing, dan kapasitas pendinginan.
Saat Anda mengevaluasi garis ekstrusi bertaut silang berkecepatan tinggi, perhatikan hal-hal berikut:
- Rentang kendali suhu: zona barel dan die harus dapat disesuaikan secara independen.
- Stabilitas proses: pertahankan tekanan yang konsisten pada die head untuk menghindari penyimpangan dimensi dan eksentrisitas.
- Kecepatan jalur: panjang pengawetan harus sesuai dengan kecepatan yang diperlukan untuk mencapai ikatan silang penuh.
- Waktu pergantian: pembersihan cepat dan penggantian perkakas mengurangi waktu henti saat Anda mengganti kompon.
- Tingkat otomatisasi: penyesuaian kecepatan jalur otomatis dan pencatatan data membuat proses produksi dapat diulang.
Untuk karet termoset yang memerlukan pengikatan silang, ekstruder dan bagian CV tidak dapat dipisahkan. Anda tidak dapat mengukur ekstruder mandiri tanpa jalur pengawetan, karena pengawetan menentukan apakah kabel lolos uji hot-set. Ini juga berarti Anda perlu membandingkan garis secara keseluruhan, bukan hanya ekstrudernya. Tanyakan kepada pemasok jalur referensi yang menjalankan jenis kabel yang sama dengan yang ingin Anda produksi.
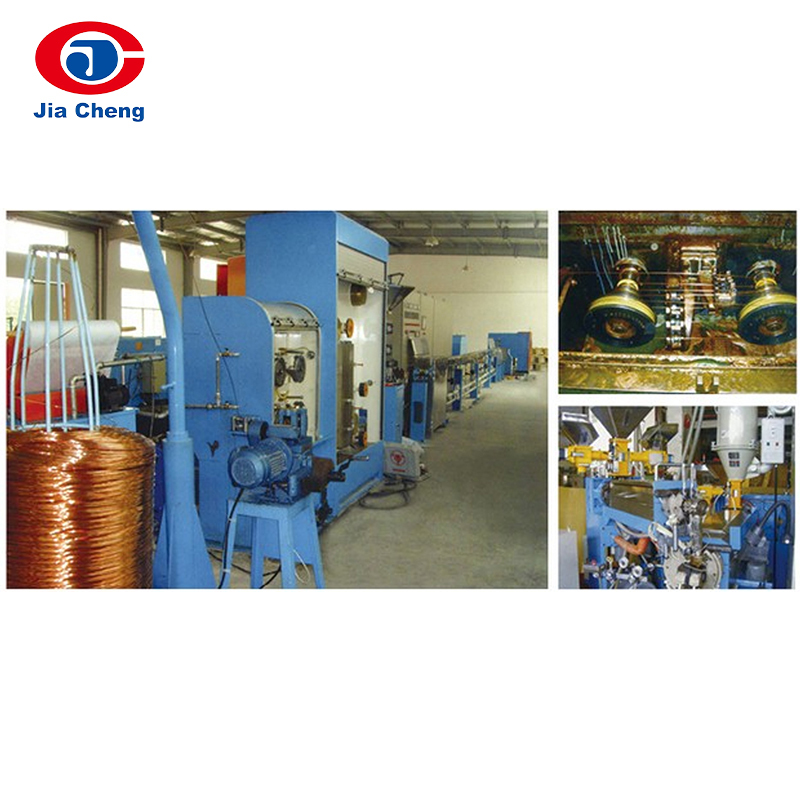 Jalur Ekstrusi Cross-Linked Berkecepatan Tinggi dengan Kontrol Curing Terintegrasi Produk ini mengintegrasikan ekstrusi dan vulkanisasi berkelanjutan untuk karet termoset, sehingga memberikan kontrol pengawetan yang diperlukan. Hal ini memastikan kabel lolos uji hot-set dan penting saat membandingkan jalur secara keseluruhan untuk produksi karet ikatan silang. Lihat Produk →
Jika lini ini ditujukan untuk kompon karet termoset dan bukan termoplastik, lini produksi ekstrusi berikatan silang berkecepatan tinggi memberikan kontrol pengawetan terpadu yang Anda perlukan.
Membangun jalur kabel karet dengan satu pemasok yang bertanggung jawab
Setelah langkah-langkah proses ditentukan, banyak pembeli menghadapi tantangan untuk menghubungkan peralatan dari beberapa produsen. Mesin drawing mungkin berjalan pada kecepatan yang berbeda dari mesin stranding, dan ekstruder mungkin tidak sesuai dengan kecepatan garis pengambilan. Memilih satu pemasok yang memahami keseluruhan proses menyederhanakan instalasi, commissioning, dan suku cadang. Hal ini juga meningkatkan akuntabilitas jika terjadi kesalahan.
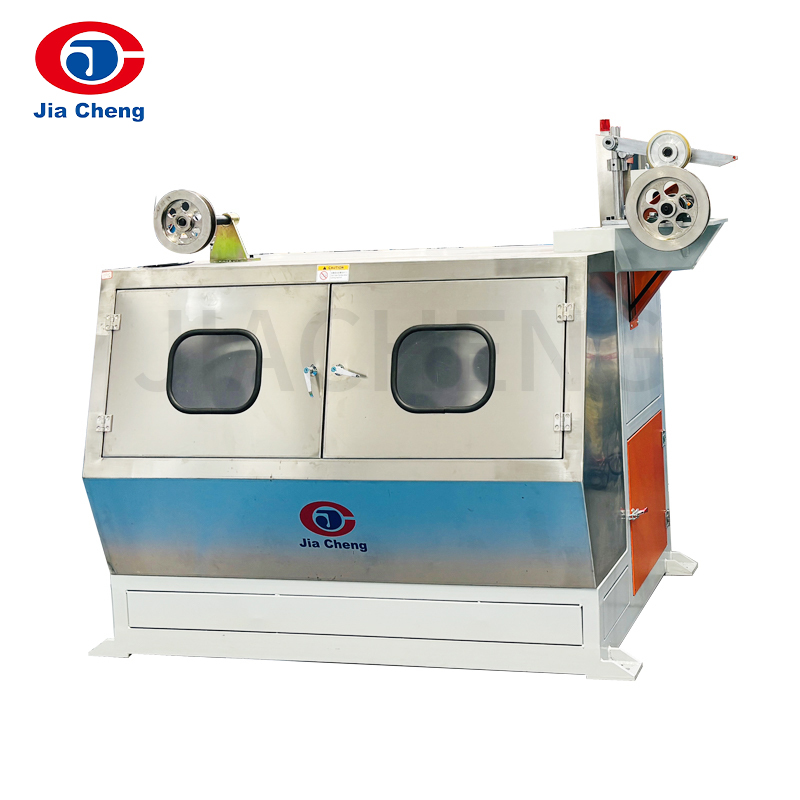
Mesin ekstruder selubung kabel adalah contoh yang bagus. Ini mungkin terlihat seperti ekstruder sederhana, namun sekrup, loop kontrol, dan sistem pendinginnya harus sesuai dengan inti sebelumnya. Bila selubung dipasang dalam lintasan terpisah, saluran harus tetap memiliki kecepatan dan tegangan yang sama dengan saluran insulasi untuk menghindari goyangan inti dan eksentrisitas selubung.
 Mesin Extruder Selubung Kabel untuk Lapisan Luar Pelindung Ekstruder ini secara tepat menerapkan selubung pelindung dari bahan seperti PVC, LDPE, atau TPU pada inti kabel. Dengan otomatisasi canggih, ini memastikan produksi yang stabil dan kualitas yang konsisten, sekaligus menyelaraskan dengan rangkaian peralatan lengkap Jiacheng untuk konsistensi teknis. Lihat Produk →
Jajaran peralatan kabel Jiacheng yang lengkap mencakup seluruh rantai mulai dari kerusakan batang hingga pengujian akhir. Ini memungkinkan Anda meninjau seluruh katalog dan membangun garis yang konsisten secara teknis. Pemasok yang juga dapat menyediakan mesin pengujian, seperti penguji ketahanan tegangan tinggi atau pengukur resistansi isolasi, memberi Anda satu tanggung jawab atas kualitas. Hal ini sering kali lebih berharga daripada menghemat sejumlah kecil alat ekstruder saja.
Lini produksi kabel karet berhasil jika proses dan peralatan direncanakan bersama. Mulailah dengan bahan dan standar kabel, lalu pilih peralatan ekstrusi dan pengawetan yang sesuai dengan langkah persiapan dan pengujian konduktor. Garis yang dibangun berdasarkan logika tersebut akan memberi Anda stabilitas keluaran, kualitas produk, dan kemudahan servis yang dibutuhkan pabrik kabel. Tinjau hambatan proses Anda terlebih dahulu, lalu bandingkan pemasok dalam hal kemampuan lini lengkap, bukan hanya pada harga ekstruder.