En
Apa Arti "Lini Produksi Batang Kawat Turnkey" dalam Manufaktur Kabel?
Ketika pabrik kabel berencana menambah kapasitas, keputusan yang diambil jarang sekali mengenai satu mesin. Pabrikan mungkin memiliki unit pemecah batang tua yang masih dapat diandalkan, namun garis pengikat di belakangnya menciptakan hambatan. Dalam praktiknya, tantangannya bukanlah cara menarik kawat, namun bagaimana membuat setiap tahapan mulai dari batang tembaga hingga kabel jadi bekerja sama dengan kecepatan yang konsisten dan kualitas yang konsisten. Lini produksi batang kawat siap pakai mengatasi tantangan tersebut dengan menggabungkan seluruh rangkaian proses di bawah lingkup kerja satu pemasok.
Dalam industri baja, frasa "lini produksi batang kawat" biasanya mengacu pada pabrik pengerolan panas yang mengubah billet menjadi batang kawat berukuran 5,5–14 mm. Dalam pembuatan kabel, ungkapan yang sama memiliki arti yang berbeda. Di sini dijelaskan serangkaian lengkap mesin dan peralatan bantu yang mengubah batang tembaga atau aluminium menjadi kawat konduktif, konduktor terdampar, kabel berinsulasi, dan akhirnya produk kemasan yang siap dikirim. Portofolio produk Jiacheng Technology mengikuti logika yang tepat ini, mulai dari pengecoran kontinyu batang tembaga bebas oksigen dan pemecahan batang hingga stranding, ekstrusi, pengujian, dan pengepakan.
Memilih model turnkey berarti pemasok bertanggung jawab atas rekayasa proses, pencocokan peralatan, pengawasan instalasi, dan commissioning. Nilainya tidak hanya terletak pada masing-masing mesin, namun juga pada antarmuka antar mesin. Pembeli harus mengharapkan satu mitra yang bertanggung jawab, satu target kinerja, dan satu tim layanan.
Mengapa Pendekatan Turnkey Mengurangi Risiko Pengadaan
Risiko terbesar dalam lini multi-vendor bukanlah kegagalan mesin. Ini adalah ketidaksesuaian antar tahapan. Misalnya, mesin pemecah batang dapat menarik batang tembaga 8 mm menjadi 2,4 mm, namun jika unit anil hilir memiliki rentang kecepatan yang berbeda, kawat akan menumpuk atau meregang, menyebabkan masalah pemanjangan dan konduktivitas. Perbedaan toleransi yang kecil pada satu tahap akan menjadi sisa produksi pada tahap berikutnya.
Dengan jalur turnkey, pemasok harus bertanggung jawab atas antarmuka ini. Parameter gambar diatur agar sesuai dengan tahap annealing dan stranding. Garis ekstrusi berukuran untuk menerima bundel konduktor tanpa tegangan berlebih. Pekerjaan rekayasa proses ini biasanya merupakan nilai tersembunyi dari kontrak turnkey, dan sering kali inilah yang membedakan proses commissioning yang lancar dengan periode trial-and-error yang panjang dan menyakitkan.
Bagi pembeli, ini juga menyederhanakan pengadaan. Daripada mengelola lima atau enam pesanan pembelian, jaminan layanan, dan jadwal pemasangan yang terpisah, pabrik tersebut berurusan dengan satu kontrak. Jika masalah muncul di persimpangan antara tahap drawing dan stranding, tidak ada perselisihan mengenai vendor mana yang bertanggung jawab. Hal ini sangat penting terutama bagi produsen kabel kecil yang tidak memiliki tim teknis internal yang besar.
Peralatan Inti di Lini Produksi Batang Kawat Lengkap
Meskipun konfigurasi pastinya bergantung pada jenis kabel yang diproduksi, lini produksi batang kawat turnkey untuk konduktor tembaga atau aluminium biasanya mencakup tahapan berikut.
Persiapan dan Pengecoran Batang
Garis ini sering dimulai dengan metode menggambar ke atas batang tembaga bebas oksigen mesin pengecoran kontinyu. Mesin ini menghasilkan batang tembaga berkualitas tinggi langsung dari tembaga elektrolitik atau potongan tembaga, sehingga tidak perlu membeli batang eksternal. Proses pengecoran mengontrol kandungan oksigen, struktur butiran, dan konduktivitas, yang penting untuk kinerja penarikan hilir. Ketika batang disuplai secara eksternal, mesin pemecah batang mengambil alih. Sebuah tipikal mesin pengecoran kontinyu batang tembaga bebas oksigen dari Jiacheng dapat menghasilkan batang dengan kepadatan yang konsisten dan kandungan oksigen yang lebih rendah, memungkinkan kecepatan penarikan yang lebih tinggi dan kerusakan yang lebih sedikit.
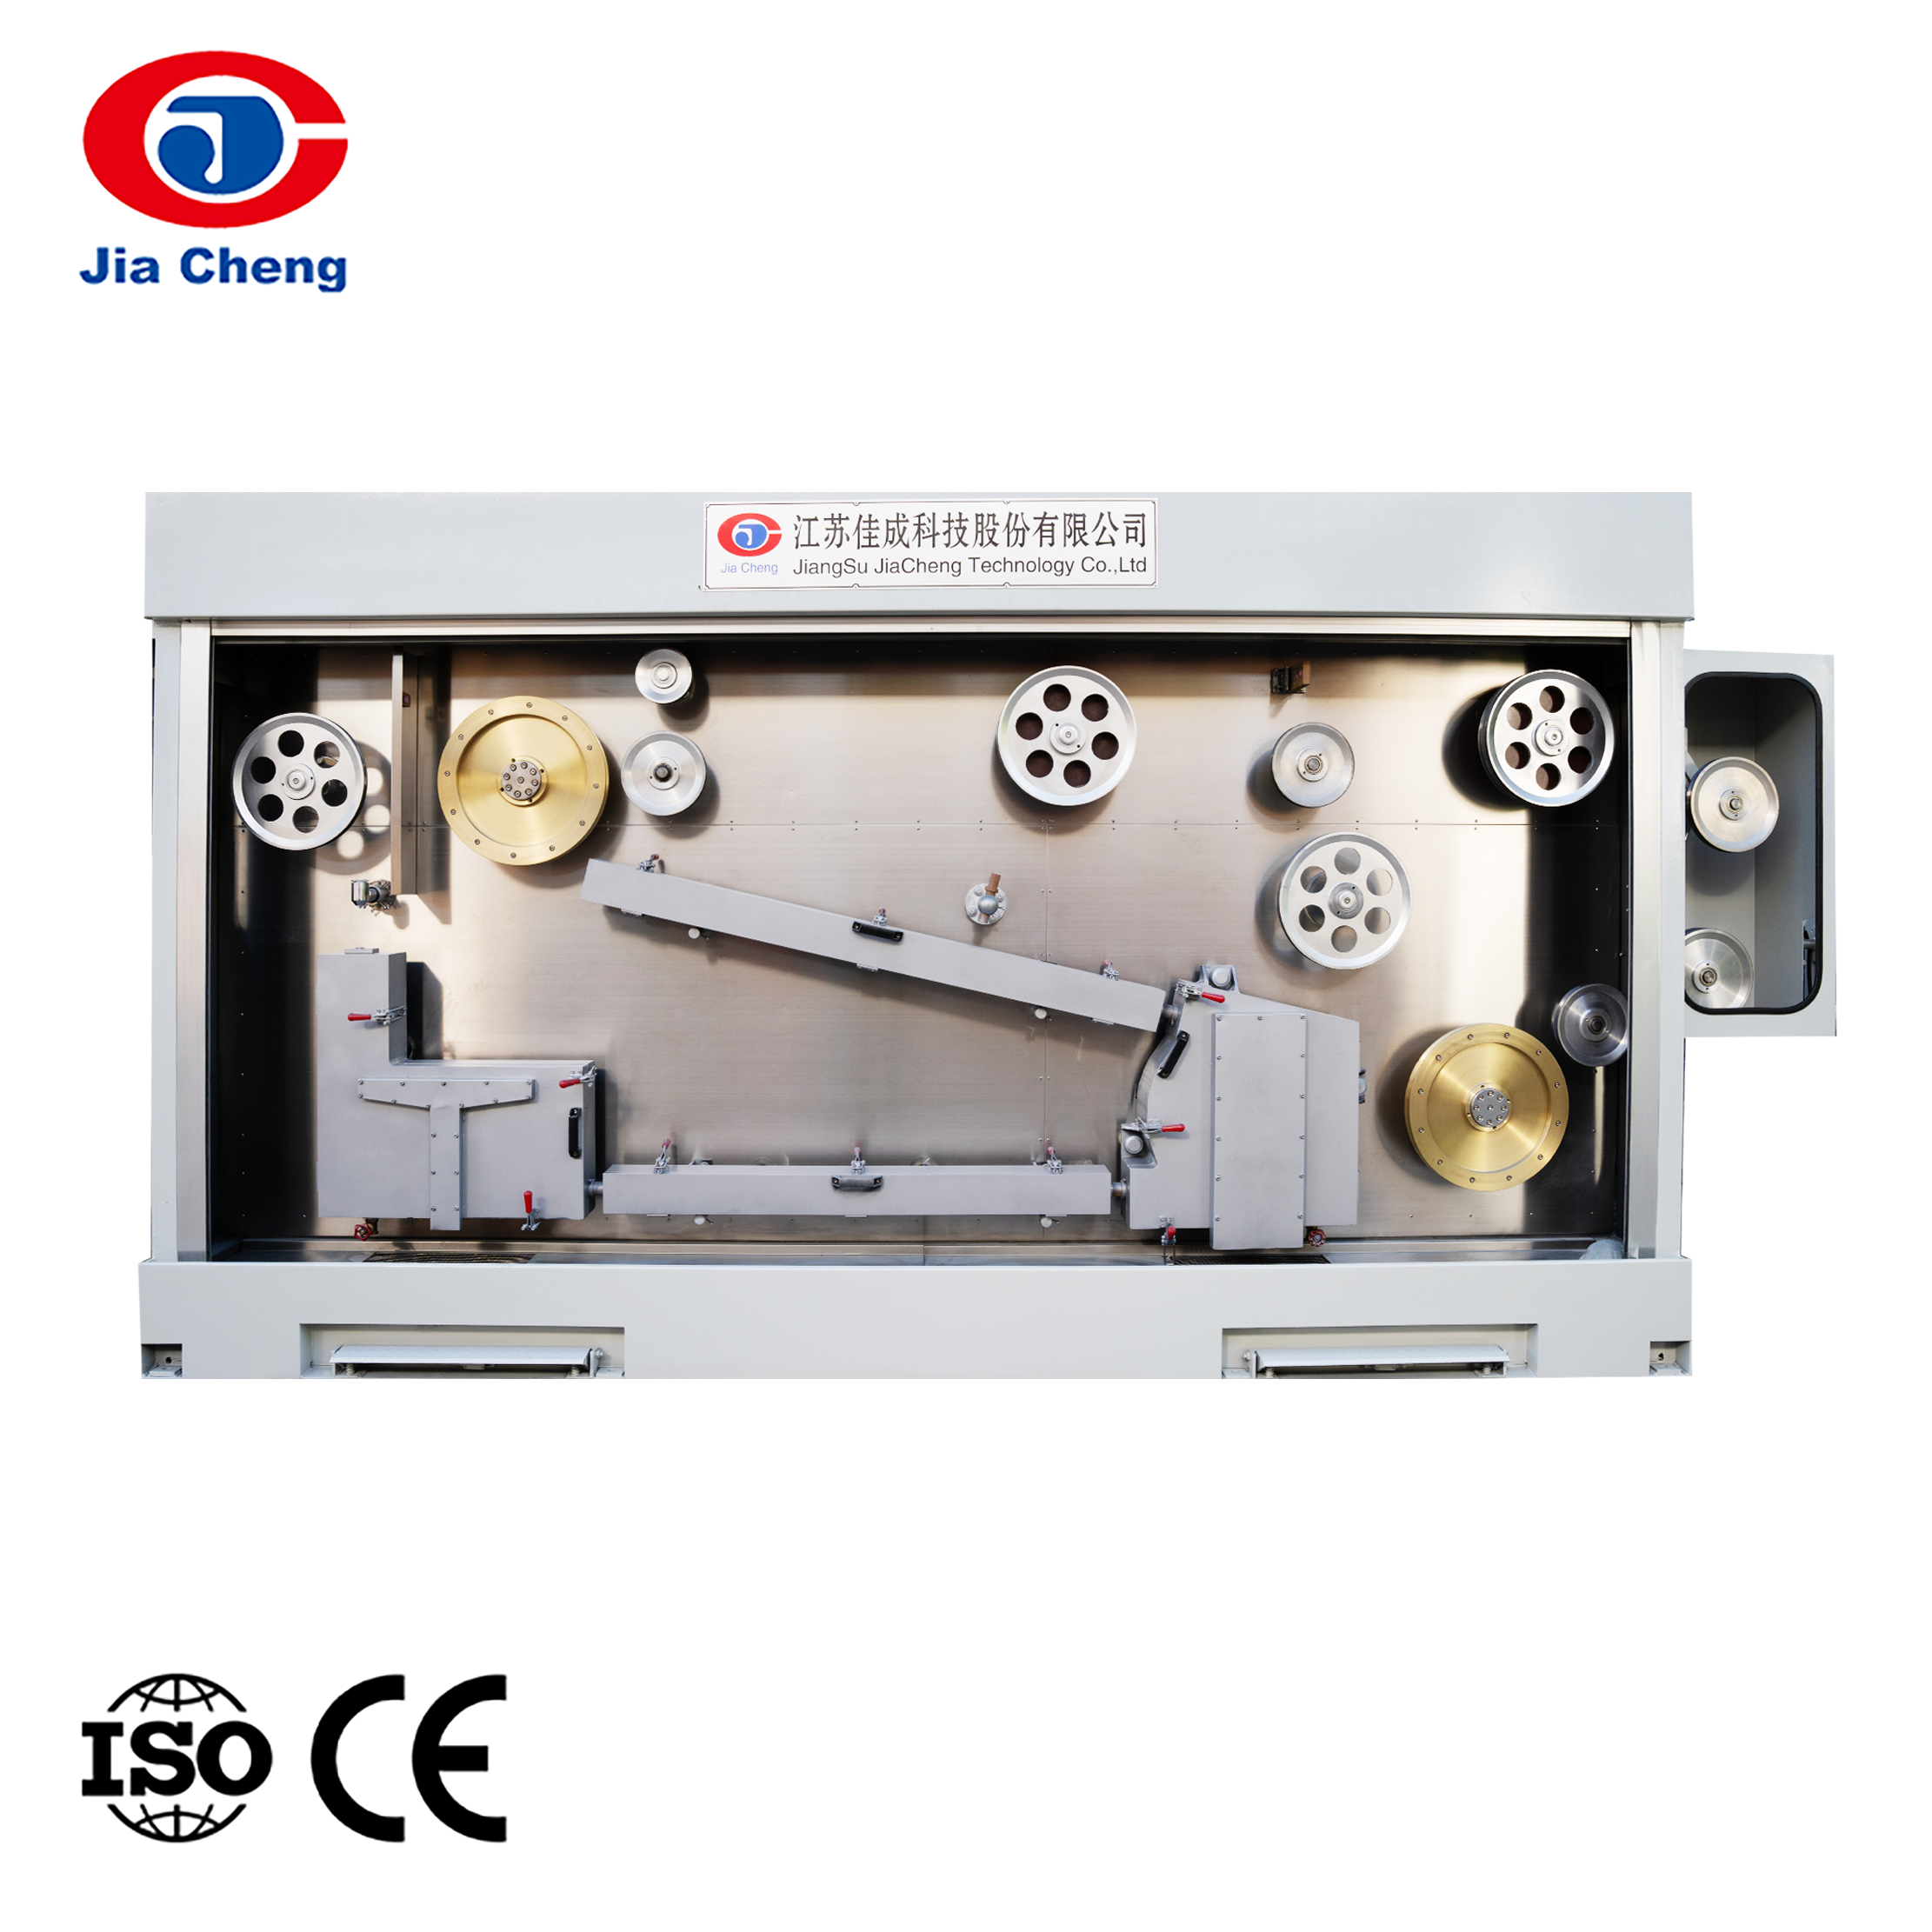
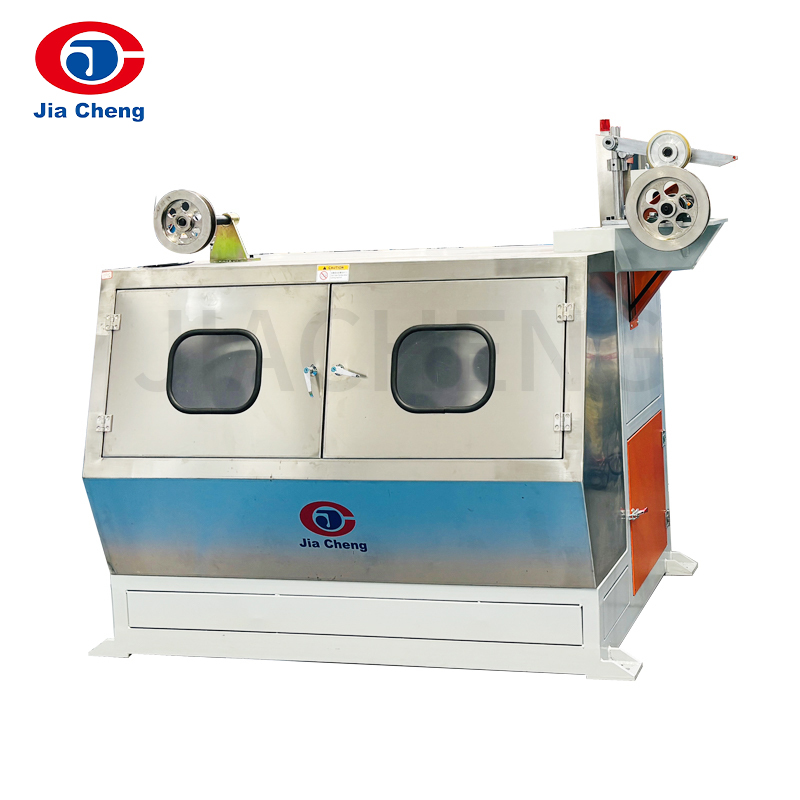
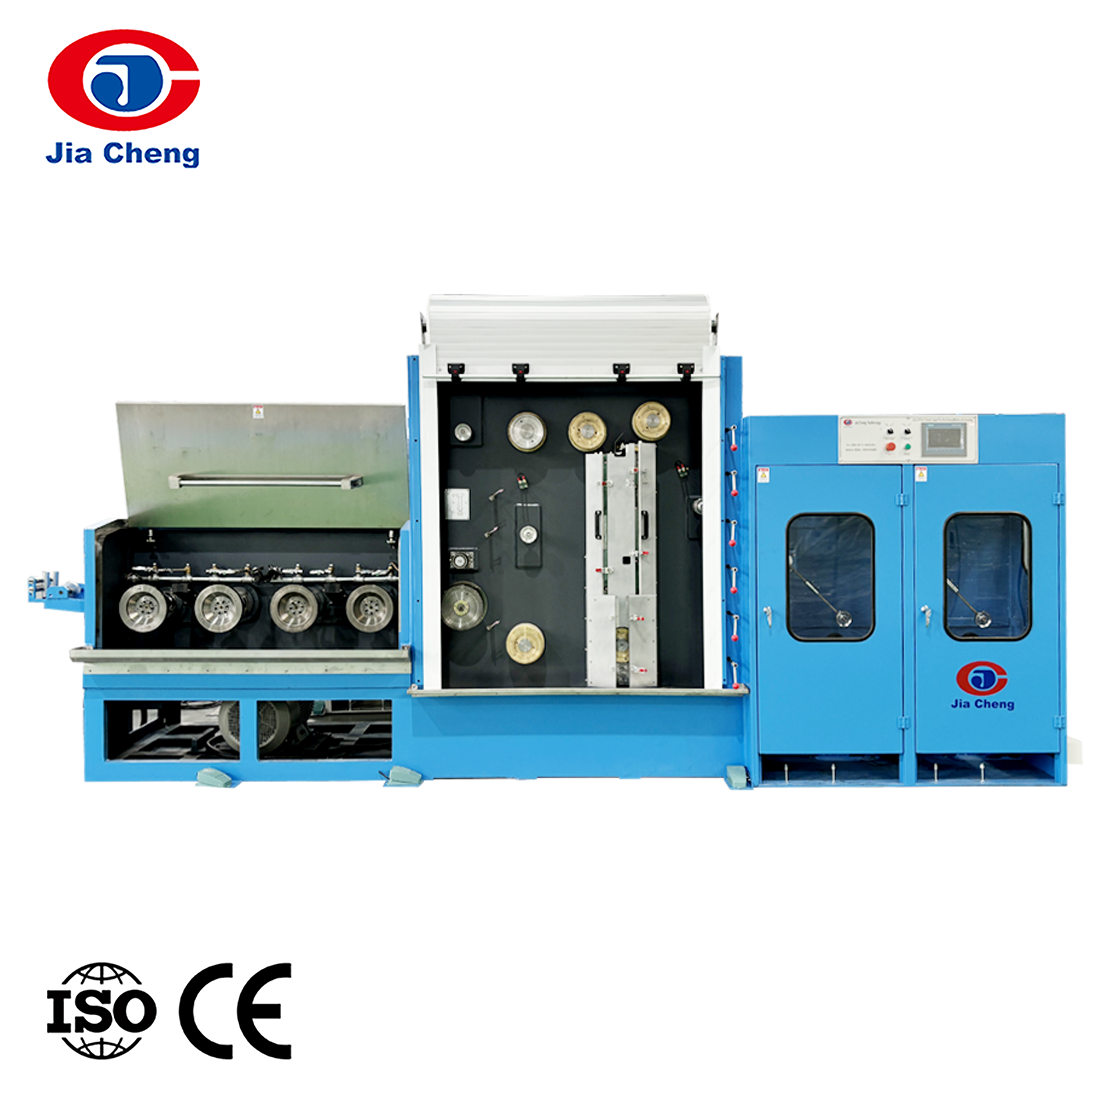
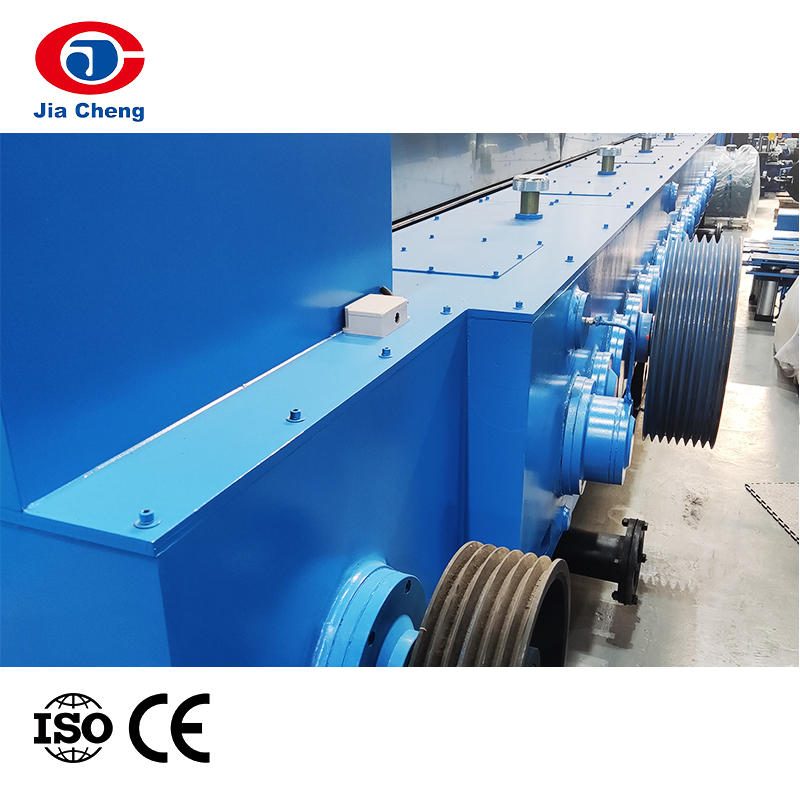 Mesin Pemecahan Batang Tembaga LHT450 untuk Mengurangi Diameter Batang Mesin ini menarik batang tembaga dari 8mm ke 1,5-4mm, mengintegrasikan komponen pembayaran, penarikan, anil, dan pengambilan. Hal ini memungkinkan pengurangan batang secara konsisten untuk penarikan kawat hilir, mendukung pemrosesan berkecepatan tinggi dan lebih sedikit kerusakan. Lihat Produk →
Kerusakan Batang dan Gambar Halus
Setelah persiapan batang, batang harus ditarik ke bawah sesuai diameter kawat yang dibutuhkan. Di sinilah mesin wire drawing berperan. Mesin pemecah batang mereduksi batang tebal menjadi ukuran sedang, sementara mesin drawing kawat halus dan multi-kawat semakin mengurangi kawat hingga spesifikasi yang tepat. Jumlah cetakan, desain penggulung, dan sistem kontrol tegangan semuanya mempengaruhi kualitas dan perpanjangan permukaan kawat akhir. Untuk jalur yang beroperasi secara kontinyu, pilihan mesin drawing dan urutan cetakan merupakan faktor kunci dalam total biaya kepemilikan.
Saat mengevaluasi tahap gambar, sebagian besar insinyur terlebih dahulu meninjau tahap tersebut bagaimana memilih mesin menggambar kawat tembaga kriteria: kisaran diameter masukan dan keluaran, kecepatan penarikan, jumlah kabel, kemampuan anil, dan konsumsi energi. Pemasok yang baik akan memberikan data yang jelas tentang parameter ini sehingga pembeli dapat membandingkan mesin dan memverifikasi apakah jalur tersebut akan mencapai target output.
Annealing dan Tinning
Kawat tembaga yang ditarik sudah dikeraskan dan perlu dianil untuk mengembalikan kelembutan dan konduktivitasnya. Dalam jalur turnkey, hal ini dapat dilakukan secara in-line atau offline. Mesin anil online diintegrasikan langsung ke dalam proses menggambar, sehingga kawat dianil saat ditarik. Hal ini mengurangi penanganan dan meningkatkan konsistensi. Untuk kawat kaleng, mesin anil dan timah offline menerapkan lapisan timah pada tembaga yang dianil, sehingga memberikan ketahanan terhadap korosi dan kemudahan penyolderan.
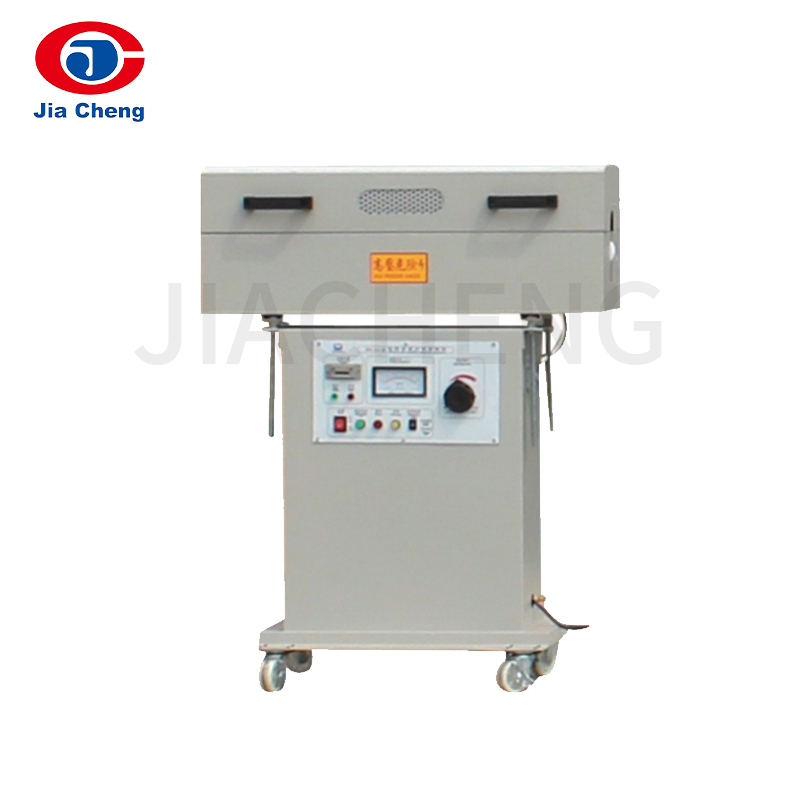
 Mesin Annealing Online untuk Pelunakan Kawat In-Line Terintegrasi langsung ke dalam garis gambar, mesin anil ini mengembalikan kelembutan dan konduktivitas kawat tanpa penanganan ekstra. Tersedia dalam tipe horizontal atau vertikal, ia menangani diameter kawat dari 0,35 mm hingga 4,5 mm dengan kecepatan hingga 25m/mnt. Lihat Produk →
Terdampar dan Berkumpul
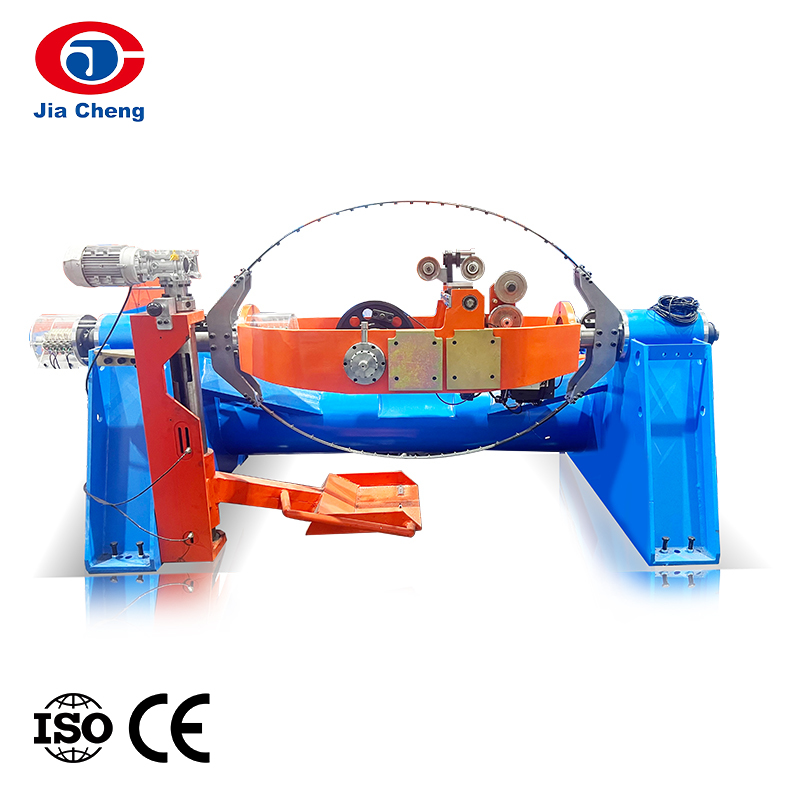
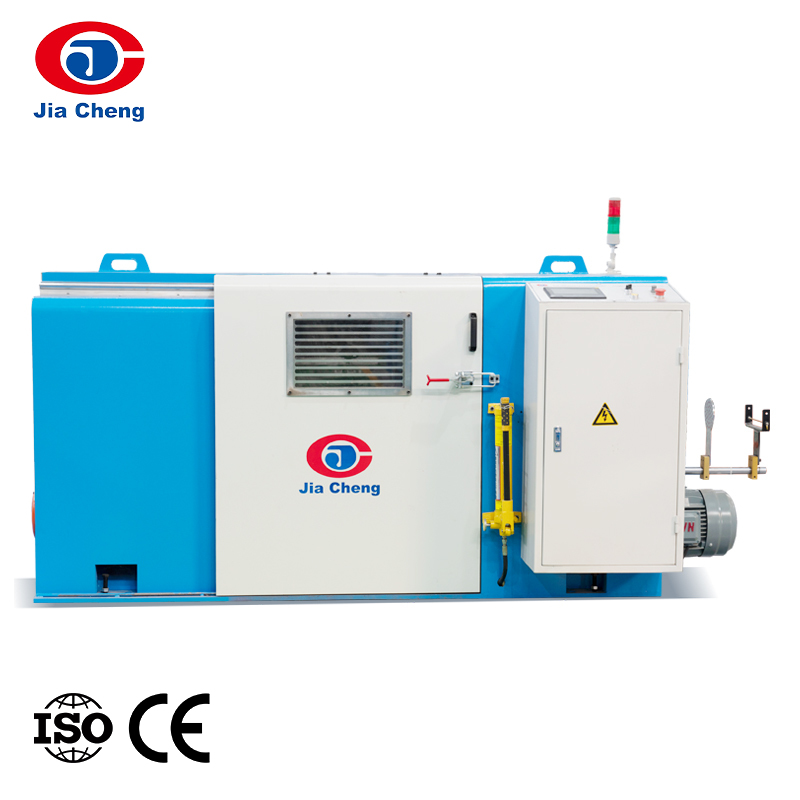
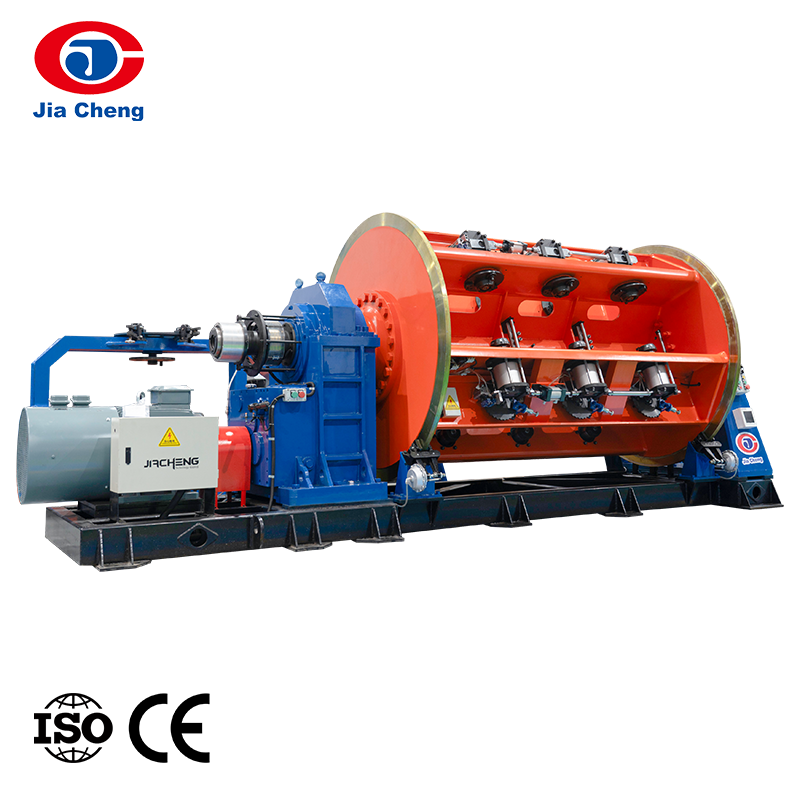
Kebanyakan konduktor kabel terdampar, tidak padat. Tahap stranding menggunakan mesin pengikat twist ganda, strander rangka kaku, atau strander berbentuk tabung untuk menggabungkan beberapa kabel menjadi konduktor yang kompak dan fleksibel. Efisiensi saluran pada tahap ini bergantung pada kecepatan kawat dan kontrol nada. Untuk konduktor overhead seperti AAC atau ACSR, rangka rangka kaku diperlukan untuk menghasilkan tegangan tinggi dan pemadatan yang rapat.
Isolasi dan Ekstrusi Selubung
Setelah konduktor stabil terbentuk, kabel harus diisolasi. Garis ekstrusi menggunakan isolasi PVC, PE, XLPE, karet silikon, atau busa tergantung pada aplikasi kabel. Lini produksi insulasi kawat berkecepatan tinggi adalah inti dari tahap ini. Itu harus mempertahankan ketebalan dinding, konsentrisitas, dan adhesi yang konsisten bahkan pada kecepatan garis tinggi. Untuk produk khusus, lini produk dapat mencakup unit pengikat silang, ekstrusi bersama tiga lapis, atau pembusaan fisik.
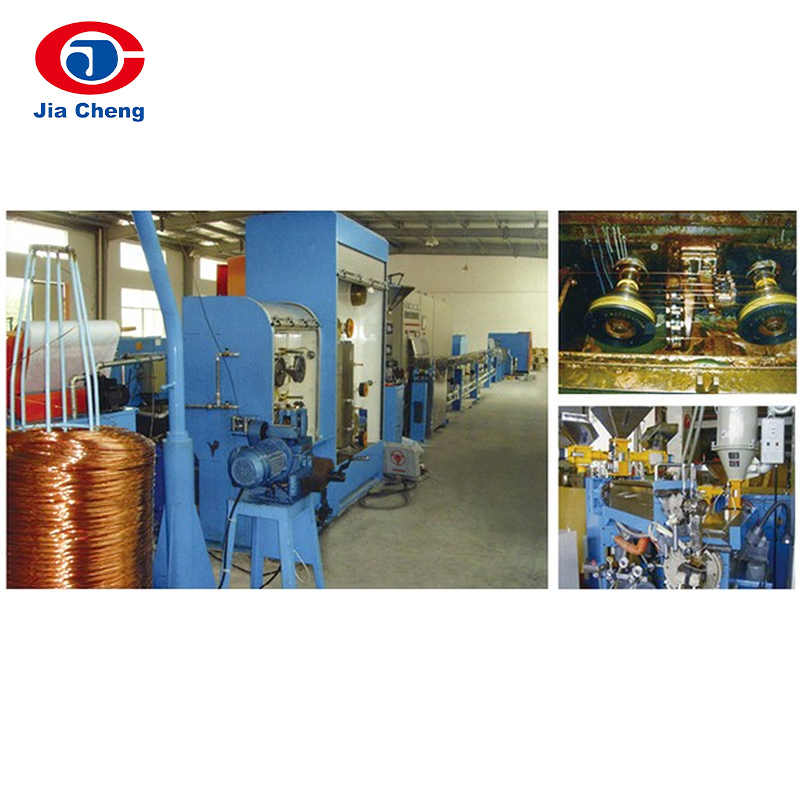
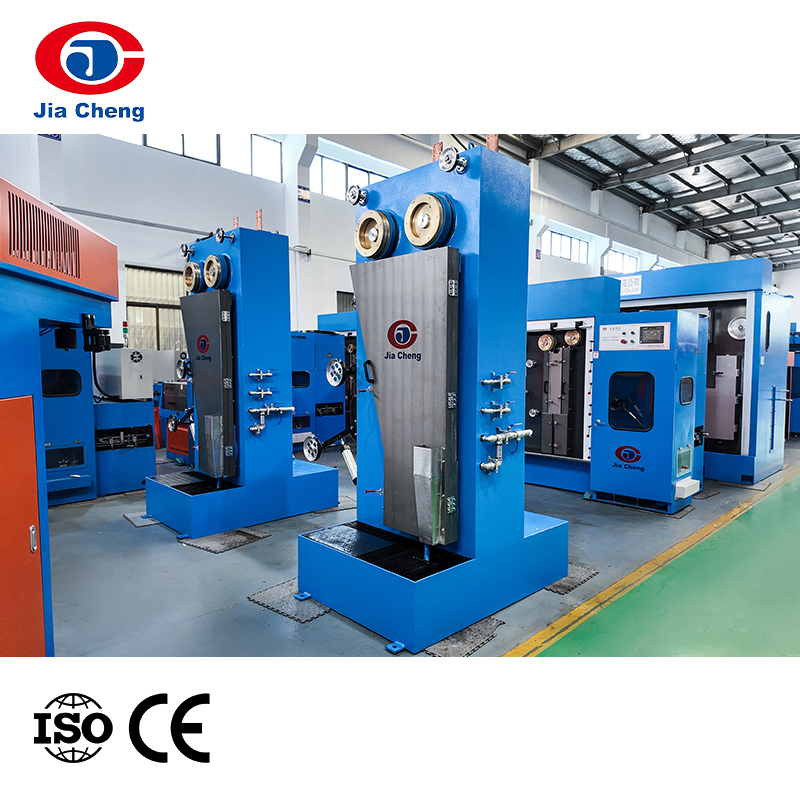
 Lini Produksi Isolasi Kawat Berkecepatan Tinggi untuk Kabel Inti Garis ini memastikan ketebalan isolasi yang seragam, konsentrisitas tinggi, dan kinerja listrik melalui kontrol pemanasan awal, ekstrusi, dan pendinginan yang tepat. Ini memenuhi kebutuhan produksi skala besar untuk kabel inti berinsulasi dengan kecepatan tinggi. Lihat Produk →
Peralatan Pengujian dan Bantu
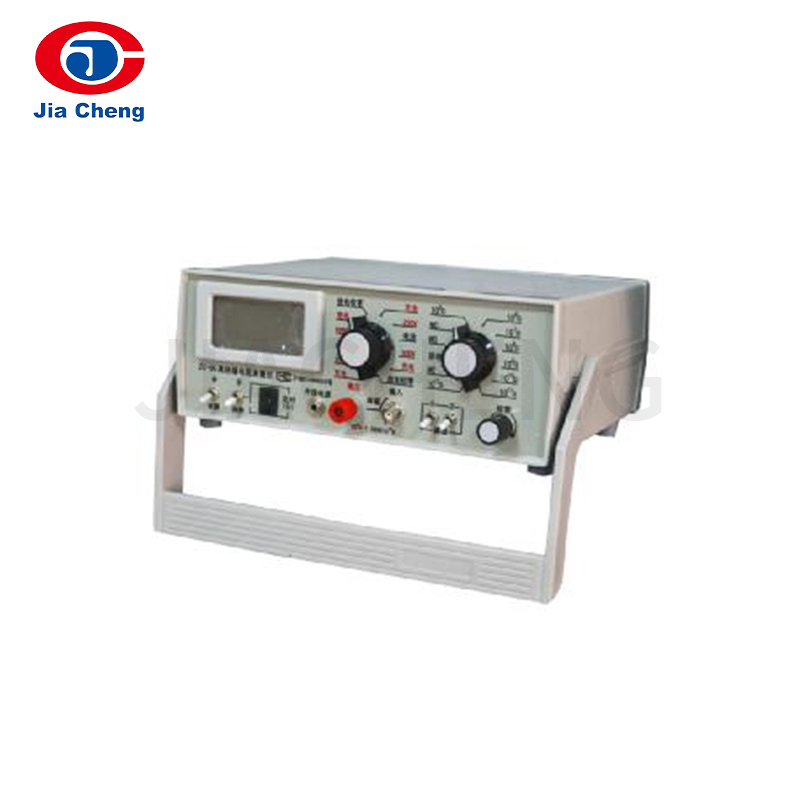
Jalur turnkey tidak lengkap tanpa kontrol kualitas. Mesin pengujian kabel seperti penguji kekuatan tarik digital, jembatan resistansi, penguji ketahanan tegangan tinggi, dan oven penuaan memungkinkan pabrik memverifikasi bahwa kabel yang telah selesai memenuhi standar nasional atau internasional. Peralatan bantu termasuk take-up, pay-off, akumulator, dan penguji percikan menjaga jalur berjalan lancar dan melindungi produk dari kerusakan.
Bagaimana Mengevaluasi Pemasok Turnkey
Sebelum produsen kabel menandatangani kontrak untuk lini produksi batang kawat turnkey, pemasok perlu dinilai lebih dari sekadar brosur. Poin-poin berikut adalah pemeriksaan praktis yang dapat mencegah kejutan yang merugikan di kemudian hari.
- Cakupan mesin: Pastikan pemasok menangani proses hulu seperti pengecoran dan pemecahan batang serta tahap hilir seperti ekstrusi dan pengujian. Kesenjangan dalam cakupan ini mungkin memaksa pembeli untuk tetap berkoordinasi dengan vendor kedua.
- Kemampuan rekayasa proses: Mintalah data referensi tentang pencocokan kecepatan jalur, ukuran cetakan, kontrol tegangan, dan kapasitas pendinginan. Pemasok yang dapat menjelaskan bagaimana mesin akan bekerja sama biasanya lebih dapat diandalkan dibandingkan pemasok yang hanya menjual unit satuan.
- Instrumen pengujian dan kualitas: Pemasok yang juga menyediakan peralatan pengujian kabel menunjukkan bahwa mereka memahami persyaratan kualitas produk akhir. Ini adalah sinyal kuat akan kemampuan turnkey yang lengkap.
- Instalasi dan pelatihan: Klarifikasi apakah kontrak mencakup komisioning, pelatihan operator, dan prosedur uji penerimaan yang ditentukan. Persyaratan ini menentukan seberapa cepat lini mencapai produksi yang stabil.
- Kasus referensi: Minta contoh terdokumentasi dari jalur produksi kabel serupa, terutama untuk jenis kabel spesifik Anda. Contohnya harus mencakup keluaran tahunan, kecepatan jalur, dan adaptasi khusus apa pun yang dibuat.
Salah satu jalan pintas yang berguna adalah memetakan rangkaian produk pemasok terhadap seluruh rantai proses. Dalam kasus Jiacheng, portofolionya mencakup pengecoran kontinyu dan pemecahan batang melalui stranding dan ekstrusi hingga mesin pengujian kabel dan aksesori pengepakan. Luasnya inilah yang dituntut oleh jalur turnkey.
Jenis Kabel Mana yang Paling Diuntungkan dari Jalur Turnkey?
Jenis kabel yang berbeda memberikan tuntutan yang berbeda pada lini produksi. Tabel di bawah ini merangkum persyaratan proses umum untuk kelompok produk umum.
| Jenis Kabel | Persyaratan Proses Utama | Tahapan Garis yang Relevan |
|---|---|---|
| Kabel listrik dan tegangan rendah | Konduktor konduktivitas tinggi, ketebalan insulasi yang konsisten, daya rekat selubung yang baik | Menggambar, anil, pengelompokan, ekstrusi insulasi, selubung, pengujian |
| Konduktor overhead (AAC, ACSR, ABC) | Kekuatan tarik tinggi, stranding kompak, ketahanan korosi | Kerusakan batang, rangka kaku terdampar, perawatan anti korosi |
| Kabel data dan koaksial | Dimensi yang tepat, kapasitansi rendah, impedansi yang konsisten | Gambar halus, puntiran ganda, ekstrusi berbusa, pembungkus |
| Kabel tahan api | Pembungkus pita mika, asap rendah, tahan suhu tinggi | Menggambar, anil, pengelompokan, perekaman mika, pelapisan, pengujian |
| Kabel surya dan EV | Tahan suhu tinggi, fleksibilitas, umur panjang | Menggambar, anil, silikon atau ekstrusi ikatan silang, pengujian |
Ketika pabrikan memproduksi beberapa kelompok kabel di lokasi yang sama, jalur turnkey dirancang dengan mempertimbangkan fleksibilitas pergantian. Di sinilah kontrol ketat terhadap set cetakan, desain sekrup ekstrusi, dan kecepatan saluran lebih penting daripada jumlah mesin yang dipasang.
Intinya
Lini produksi batang kawat turnkey di industri kabel adalah sebuah strategi, bukan hanya seperangkat peralatan. Ini berarti memilih pemasok yang memahami seluruh proses mulai dari batang tembaga hingga kabel jadi dan yang mendukung interaksi antar tahapan. Untuk pabrik yang perlu meningkatkan produksi, mengurangi sisa, atau memasuki segmen kabel baru, pendekatan ini mempersingkat waktu produksi dan mengalihkan risiko teknis dari pembeli.
Sebelum mengambil keputusan, bandingkan cara pemasok menangani tiga antarmuka penting dalam lini: batang-ke-kawat, kawat-ke-konduktor, dan konduktor-ke-isolasi. Mintalah toleransi spesifik, kecepatan jalur, dan kriteria penerimaan. Jika pemasok dapat menjawab pertanyaan-pertanyaan tersebut dengan jelas, rute turnkey kemungkinan besar akan memberikan kinerja yang diharapkan.