En
Ketebalan dinding adalah angka pertama yang harus dikontrol oleh garis ekstrusi, dan juga merupakan parameter pertama yang berubah ketika operator menyesuaikan kecepatan penarikan, kecepatan sekrup, atau suhu kepala dengan tangan. Pada kabel 600 V dengan dinding insulasi 1,0 mm, eksentrisitas 0,05 mm dapat memotong dinding minimum menjadi 0,85 mm. Itu cukup untuk menggagalkan uji ketahanan AC rutin, meskipun ketebalan rata-rata terlihat benar. Di sinilah otomatisasi proses ekstrusi untuk komponen listrik dapat bermanfaat.
Otomatisasi memindahkan keputusan dari tangan operator ke pengontrol loop tertutup. Setelah saluran berjalan, sistem secara terus-menerus menyesuaikan kecepatan sekrup, laju pengangkutan, dan tekanan crosshead sehingga diameter dan kapasitansi yang diukur tetap berada di dalam jendela yang rapat. Hasilnya adalah produk yang lolos pengujian dielektrik dengan lebih andal dan proses yang menggunakan lebih sedikit polimer dibandingkan saluran yang disetel secara manual.
Apa yang Sebenarnya Dikontrol Otomatisasi dalam Jalur Ekstrusi Kabel
Sangat mudah untuk menganggap otomatisasi ekstrusi hanya dengan menambahkan PLC ke panel listrik. Dalam praktiknya, jalur ekstrusi komponen listrik modern menggunakan beberapa loop kontrol independen yang menyinkronkan sekitar satu referensi kecepatan master.
Suhu dan Tekanan Leleh
Laras ekstruder dibagi menjadi empat hingga enam zona pemanasan, masing-masing dengan termokopel dan pengontrol PID sendiri. Pada garis yang disetel dengan baik, deviasi dari tekanan yang dikehendaki tetap berada dalam ±1,5°C. Ketika deviasi naik di atas ±5°C, aliran lelehan berubah cukup besar sehingga menghasilkan perubahan nyata pada diameter luar. Otomatisasi menjaga penyimpangan zona tetap kecil dan melacak tekanan head, yang merupakan indikator sebenarnya dari viskositas lelehan.
Kecepatan Sekrup, Kecepatan Garis, dan Umpan Balik
Sekrup menghasilkan keluaran lelehan, dan unit pengangkut menentukan kecepatan linier kabel. Dalam jalur otomatis, sistem kontrol menghitung rasio dari umpan balik diameter dan menyesuaikan kecepatan sekrup terlebih dahulu, sedangkan pull-off menjaga kecepatan jalur tetap konstan. Hal ini meminimalkan waktu antara deviasi diameter dan koreksi. Pengukur diameter optik dan sensor kapasitansi adalah dua perangkat umpan balik yang paling umum. Sinyal kapasitansi sangat berguna untuk PE berbusa, yang menunjukkan rasio ekspansi lebih baik daripada diameter saja.
Rasio Lapisan Ekstrusi Bersama
Jika kabel memiliki struktur dua lapis atau tiga lapis, setiap lapisan memiliki ekstrudernya sendiri. Rasio antar lapisan harus dijaga stabil untuk menghindari titik kering pada antarmuka. Otomatisasi mengontrol kecepatan setiap sekrup relatif terhadap kecepatan jalur master, menggunakan pengumpan gravimetri atau sel beban pada hopper untuk mengukur berat polimer secara real time.
Bahan dan Toleransi Yang Membuat Ekstrusi Listrik Berbeda
Ekstrusi profil plastik untuk bingkai jendela dan ekstrusi insulasi kawat terlihat serupa, namun penerapan komponen listrik memberikan batasan yang lebih ketat pada produk akhir. Untuk kabel yang diatur oleh IEC 60502-1, UL 44, atau GB/T 12706, ketebalan insulasi minimum merupakan item inspeksi wajib. Garis otomatis menjaga ketebalan dinding rata-rata mendekati nilai nominal, yang berarti lebih sedikit polimer yang diperlukan untuk menjamin nilai minimum. Dalam praktiknya, hal ini sering kali berarti penghematan material sebesar 3% hingga 7% pada lapisan insulasi.
| Bahan | Persyaratan Dielektrik Utama | Tantangan Otomasi |
|---|---|---|
| PVC | Ketahanan insulasi stabil pada suhu 70°C | Jendela pemrosesan yang luas, namun penumpukan degradasi memengaruhi tekanan kepala seiring waktu |
| XLPE | Penyerapan air sangat rendah dan kekuatan kerusakan tinggi | Langkah cross-linking memerlukan suhu lelehan yang tepat dan koordinasi kecepatan jalur |
| Busa PE | Konstanta dielektrik rendah untuk transmisi data berkecepatan tinggi | Injeksi vakum dan gas memerlukan umpan balik berbasis kapasitansi yang cepat |
| Karet Silikon | Ketahanan suhu tinggi untuk kabel EV dan peralatan | Lelehan lembut dengan kekuatan tarik rendah; ketegangan pengangkutan harus dikontrol dengan ketat |
| Teflon | Ketahanan dielektrik dan kimia yang sangat baik | Gas buang yang korosif dan viskositas leleh yang tinggi memerlukan desain sekrup dan laras yang tahan korosi |
Setiap materi mendorong strategi otomatisasi ke arah yang berbeda. Untuk PVC dan XLPE, stabilitas suhu dan keseimbangan kecepatan garis adalah prioritas utama. Untuk PE berbusa, pengontrol harus bereaksi terhadap penyimpangan kapasitansi dalam beberapa detik. Untuk silikon dan Teflon, viskositas berubah begitu banyak di sepanjang laras sehingga penyetelan sisi tekanan menjadi lebih penting daripada penyetelan sisi suhu.
Apa yang Harus Diperhatikan Saat Membeli Jalur Ekstrusi Otomatis
Keputusan untuk berinvestasi pada jalur otomatis harus didorong oleh biaya sisa dan pengerjaan ulang, bukan oleh keindahan panel kontrol. Jika satu jalur memproduksi 1.000 km kabel per tahun dan menolak 2% kabel tersebut karena penyimpangan dinding insulasi, mengklaim kembali bahwa 2% dengan kontrol loop tertutup membayar sebagian besar biaya modal untuk peningkatan ekstruder modern.
Saat mengevaluasi pemasok, poin-poin berikut ini paling penting.
- Kontrol diameter loop tertutup harus menggunakan setidaknya dua sumbu pengukuran, sehingga eksentrisitas terlihat saat kabel masih bergerak.
- PLC harus mencatat variabel proses setiap detik dan menyimpan data setidaknya untuk satu shift produksi. Hal ini memungkinkan untuk melacak masalah kualitas hingga perubahan kecepatan tertentu.
- Judul bab dan sekrup harus sesuai dengan kelompok polimer yang Anda proses. Crosshead yang dirancang untuk busa PVC tidak akan menghasilkan lapisan semi-konduktif yang seragam pada saluran XLPE.
- Struktur alarm harus berbasis drift. Peringatan ketika tekanan leleh menyimpang lebih dari 8% dari rata-rata pengoperasiannya dapat mencegah kerusakan crosshead sebelum pematian penuh.
Kecepatan juga merupakan pengingat mengapa otomatisasi tidak dapat dinegosiasikan. Pada kecepatan 200 m/menit, kabel bergerak lebih dari 3 m setiap detik. Pengontrol loop tertutup bereaksi dalam milidetik, sementara operator yang memegang kenop membiarkan beberapa meter kabel di luar spesifikasi melewatinya.
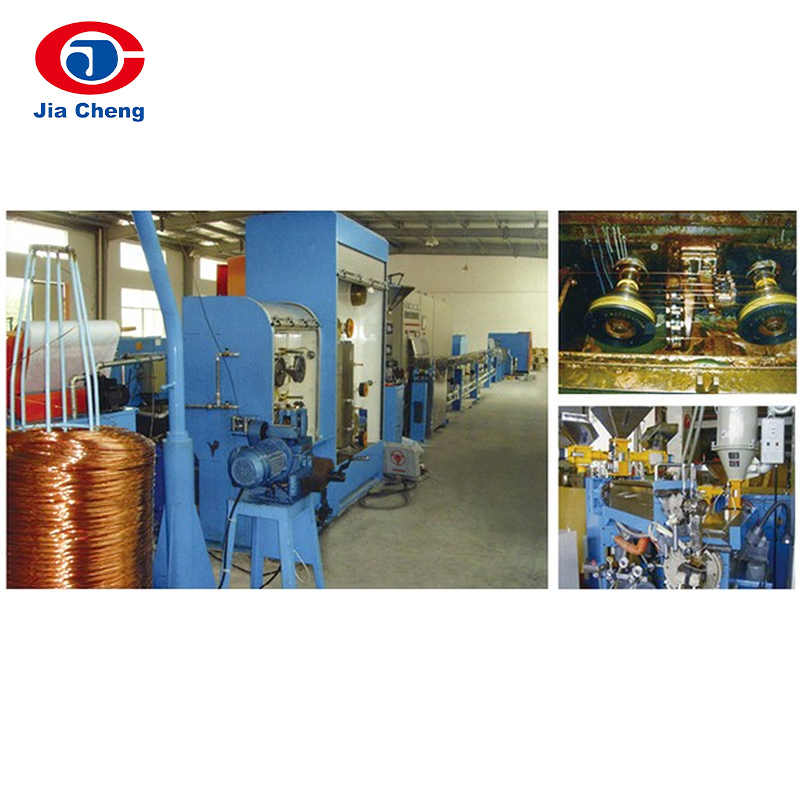
Untuk jalur insulasi primer yang menggunakan PVC, PE, atau XLPE, jalur produksi insulasi kawat berkecepatan tinggi dengan kabinet kontrol terintegrasi dan umpan balik diameter adalah titik awal yang umum.
 Lini Produksi Isolasi Kawat Berkecepatan Tinggi untuk Kawat Inti Lini produk ini mengintegrasikan pemanasan awal, ekstrusi, dan pendinginan dengan kontrol yang presisi, memastikan ketebalan insulasi yang seragam dan konsentrisitas tinggi untuk kabel inti PVC, PE, atau XLPE, sehingga ideal untuk tugas insulasi utama. Lihat Produk →
Jika struktur kabel Anda menggunakan lapisan yang berbeda secara elektrik, kontrol rasio lapisan menjadi faktor penentu. Lini produksi koekstrusi dua atau tiga lapis menjaga setiap ekstruder tetap tersinkronisasi di sekitar satu referensi kecepatan master.
 Lini Produksi Ekstrusi Bersama Lapisan Ganda atau Tiga Dengan ekstruder tersinkronisasi dan referensi kecepatan master, lini ini memastikan kontrol rasio lapisan yang tepat untuk kabel multi-lapis, penting ketika material berbeda harus diekstrusi bersama dengan akurat. Lihat Produk →
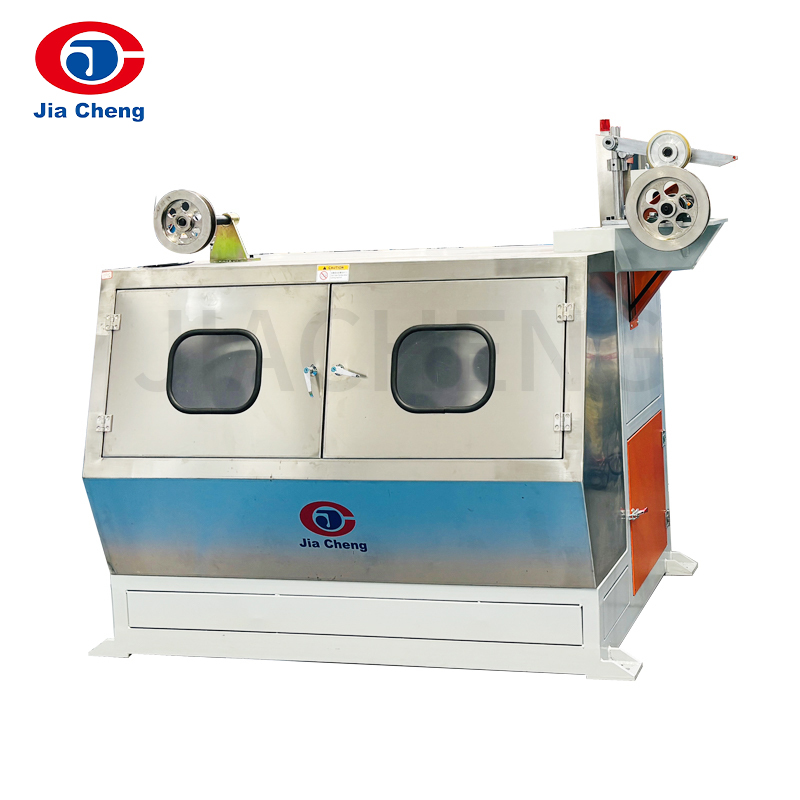
Untuk ekstrusi selubung dan jaket akhir, prioritasnya berubah. Ekstrusi selubung biasanya lebih tebal dan berat, sehingga tegangan pengangkutan lebih penting daripada kapasitansi. Mesin ekstruder selubung kabel yang dibuat dengan sekrup deviasi rendah dan unit pengangkut yang kuat adalah alat yang tepat.
 Mesin Extruder Selubung Kabel untuk Ekstrusi Jaket Dibuat dengan sekrup deviasi rendah dan unit pengangkut yang kuat, alat berat ini menangani material selubung yang lebih tebal, menjaga ketebalan dinding yang konsisten untuk perlindungan akhir kabel. Lihat Produk →
Jangan Abaikan Konduktor yang Anda Masukkan ke Extruder
Setiap keputusan otomasi pada jalur ekstrusi dapat dirusak oleh konduktor yang tidak stabil. Jika kawat tembaga yang memasuki crosshead memiliki diameter yang bervariasi atau perpanjangan yang tidak teratur, ketebalan dinding akan tetap berfluktuasi tidak peduli seberapa ketat loop kontrol ekstrusi disetel.
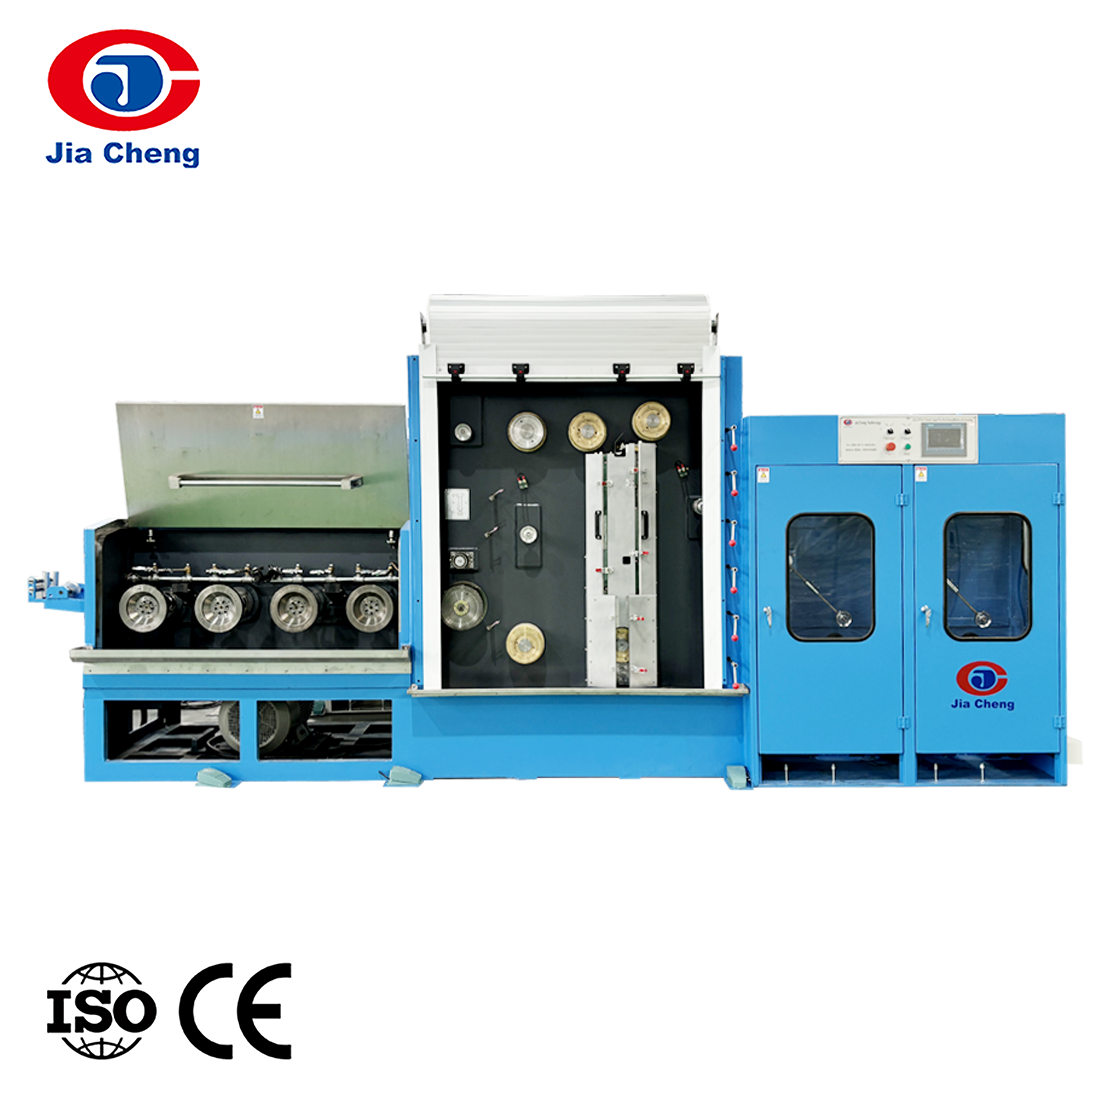
Konsistensi penarikan kawat mempengaruhi luas penampang konduktor dan ketahanannya. Variasi diameter kawat sebesar 1% mengubah luas konduktor sekitar 2%. Itulah sebabnya pabrik kabel yang berinvestasi dalam otomatisasi ekstrusi biasanya juga memperketat proses penarikan hulunya. Jika Anda masih mengevaluasi garis gambar baru, ada baiknya Anda memahaminya bagaimana mesin pemecah batang mengatur ketegangan , karena variasi tegangan selama penarikan merupakan sumber umum ketidakkonsistenan perpanjangan konduktor.
Hubungan antara kualitas gambar dan stabilitas ekstrusi adalah salah satu perbaikan paling hemat biaya yang tersedia bagi produsen kabel. Konduktor yang stabil mengurangi jumlah material yang harus ditambahkan ke insulasi hanya untuk memenuhi persyaratan minimum dinding.
Apa Artinya bagi Lantai Produksi Anda
Otomatisasi proses ekstrusi komponen listrik bukanlah keputusan pembelian tunggal. Ini adalah kombinasi kontrol suhu loop tertutup, sinkronisasi sekrup dan pull-off, umpan balik dari sensor diameter dan kapasitansi, dan penyetelan khusus material. Keuntungan melakukan keempatnya dengan benar adalah produk yang secara konsisten lulus uji dielektrik dan lantai produksi yang membuang lebih sedikit polimer.
Titik awal yang paling praktis adalah mengukur tingkat sisa dan pengerjaan ulang saat ini. Kemudian identifikasi saluran dengan volume tertinggi, dan mulailah dengan diameter loop tertutup dan pengontrol kecepatan saluran pada saluran tersebut. Saat tim operator semakin percaya diri, tambahkan umpan balik kapasitansi untuk saluran busa, kontrol rasio lapisan untuk saluran ekstrusi bersama, dan pencatatan data untuk mendukung audit ketertelusuran.
Jika Anda mengganti ekstruder yang ada atau membangun jalur baru dari satu pemasok, ada baiknya menanyakan apakah sistem kontrol, desain sekrup, crosshead, dan unit pengangkutan direkayasa sebagai satu sistem. Garis ekstrusi yang ditunjukkan pada kartu produk di atas dibuat oleh Teknologi Jiangsu Jiacheng dengan mempertimbangkan pendekatan terintegrasi tersebut.